

Profily vytláčania hliníka: Sprievodca procesom, zliatinami a dizajnom
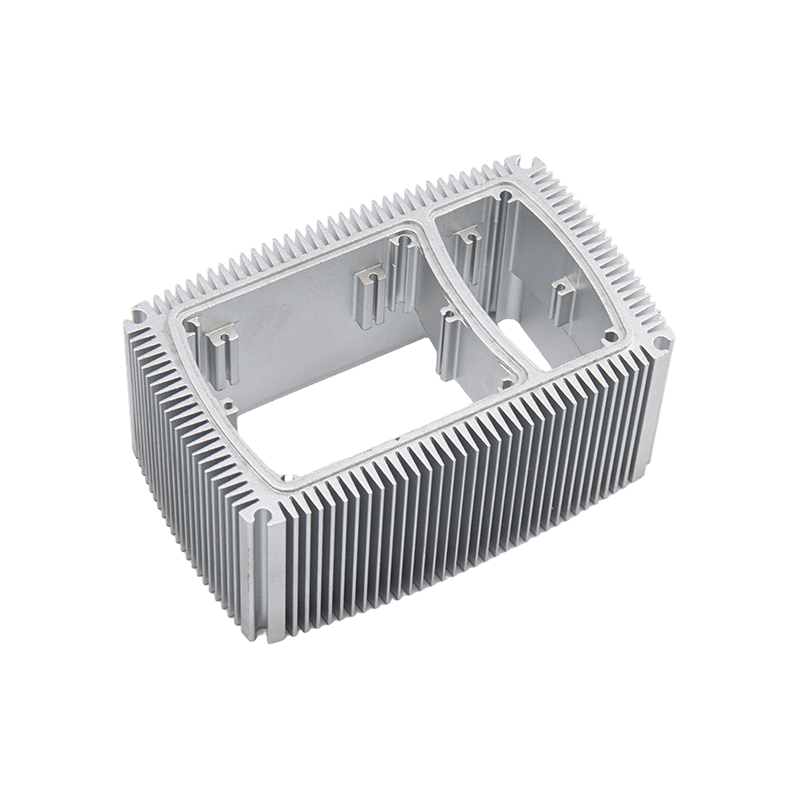
Hliníkové extrúzne profily sú komponenty takmer čistého tvaru vytvorené pretláčaním zahriateho hliníkového bloku cez oceľovú matricu na mieru, kombinujúc takmer neobmedzenú voľnosť pri navrhovaní prierezu, pomer pevnosti k hmotnosti približne jednej tretiny v porovnaní s oceľou a náklady na nástroje zvyčajne nižšie ako 3 000 USD. Táto kombinácia robí z extrúzie najúspornejšiu cestu pre veľkoobjemové lineárne kovové diely s celosvetovou produkciou presahujúcou 27 miliónov ton ročne.
Od okenných rámov a chladičov až po zásobníky batérií EV sa extrudované profily dotýkajú takmer každého odvetvia. Táto príručka rozdeľuje päť faktorov, ktoré určujú cenu a kvalitu profilu: výrobný proces, výber zliatiny, pravidlá dizajnu, normy tolerancie a povrchové úpravy.
Ako funguje proces vytláčania hliníka
Viac ako 90 % hliníkových profilov sa vyrába priamou extrúziou, kde baranidlo tlačí predvalok v rovnakom smere, akým kov prúdi cez matricu. Kompletná výrobná linka prebieha v tomto poradí:
- Vyhrievanie predvalkov — predvalky série 6063 sú rezané a ohrievané na 420 až 480 °C , dosť mäkké, aby tiekli, ale nikdy sa neroztopili.
- Príprava matrice — matrica z nástrojovej ocele H13 je predhriata na približne 450–500 °C, aby sa zabránilo tepelnému šoku a zabezpečil sa rovnomerný tok kovu.
- Extrúzia — použije sa hydraulický piest 1 500 – 15 000 ton sily , tlačenie kovu cez otvor matrice rýchlosťou 3–180 m/min v závislosti od zliatiny a geometrie.
- Kalenie – riadené chladenie vzduchom alebo vodou na výstupných uzáveroch v hutníckej konštrukcii; 6061 vyžaduje kalenie vodou, aby sa dosiahli vlastnosti T6.
- Strečing — profily sú natiahnuté 1 – 3 % na ich narovnanie a uvoľnenie vnútorného stresu.
- Rezanie a starnutie – profily sú narezané na dĺžku a umelo starnúce: tempery T5 sa pečú pri približne 180 °C počas 4–6 hodín, zatiaľ čo T6 pridáva pred starnutím roztokovú úpravu pri teplote blízkej 530 °C.
Výber správnej zliatiny: 6063 vs 6061 vs 6005A
6063 predstavuje zhruba 80 % architektonických profilov vďaka svojej vynikajúcej kvalite povrchu a extrudovateľnosti, zatiaľ čo 6061 je predvolený pre konštrukčné diely, ktoré vyžadujú vyššiu pevnosť. Najbežnejšie extrúzne zliatiny sa porovnávajú takto:
| Zliatina a tempera | Pevnosť v ťahu (MPa) | Medza klzu (MPa) | Predĺženie (%) | Typické aplikácie |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Okenné rámy, obloženie, LED chladiče |
| 6063-T6 | 205 | 170 | 10 | Dekoratívne profily, nábytkové rúry |
| 6061-T6 | 310 | 276 | 8 | Konštrukčné rámy, automobilové, námorné |
| 6005A-T6 | 260 | 215 | 9 | Karosérie nákladných áut, rebríky, koľajové vozidlá |
| 6082-T6 | 310 | 260 | 8 | Mosty, žeriavy, európske stavebné práce |
Pri výbere často rozhodujú dva ďalšie faktory: tepelná vodivosť a strop pevnosti. 6063 vedie teplo pri približne 200 W/m·K oproti približne 167 W/m·K pre 6061 , čo je dôvod, prečo sú chladiče LED a CPU takmer vždy 6063. Keď zaťaženie presiahne to, čo zvládne 6061, existuje 7075 (572 MPa v ťahu), ale zriedka sa vytláča — ťažko sa tvaruje a stojí 2–3× viac, takže väčšina dizajnérov namiesto spínaných zliatin zahusťuje sekciu.

Pravidlá dizajnu, ktoré riadia náklady a kvalitu
Vytláčacia matrica sa správa ako elastický nástroj: každý geometrický prvok vášho profilu mení, ako kov tečie a ako dlho matrica vydrží. Väčšinu nákladového rozdielu medzi lacným a drahým profilom riadia štyri pravidlá.
Hrúbka steny
Praktická minimálna stena je približne 1,0 mm pre 6063 a asi 1,5 mm pre 6061, ale steny menšie ako 1,2 mm zvyšujú mieru odpadu a riziko vychýlenia formy. Keďže surovina zvyčajne predstavuje 60 – 75 % nákladov na diel, odstránenie 0,5 mm z nekritickej steny je často jediným najefektívnejším dostupným krokom na zníženie nákladov.
Ohraničujúci kruh a veľkosť tlače
Každý profil sa musí zmestiť do opísanej kružnice matrice a priemer kruhu určuje, na ktorom lise – a teda na akej cenovej úrovni – prebieha vaša objednávka:
| Priemer predliatku | Typická sila tlače | Maximálny ohraničujúci kruh |
|---|---|---|
| 6 palcov (152 mm) | 1 500 – 1 800 t | ~125 mm |
| 7 palcov (178 mm) | 2 000 – 2 500 t | ~165 mm |
| 9 palcov (229 mm) | 3 000 – 3 500 t | ~230 mm |
| 12 palcov (305 mm) | 5 000 t a viac | ~320 mm |
Udržiavanie kruhu pod približne 165 mm udrží profil na bežnom 7-palcovom lise a vyhne sa príplatku, ktorý by si vyžadovali väčšie lisy.
Geometrické vyváženie a funkcie priateľské k diere
- Udržujte prierezy čo najsymetrickejšie – asymetrické profily sa na výstupe z lisovnice prehýbajú a krútia, čím sa pridáva vyrovnávacia práca a odpad.
- Obmedzte hĺbku drážky na približne 3× šírku drážky; hlbšie, tenšie „jazyky“ sa pod tlakom vychyľujú a spôsobujú rozmerové odchýlky.
- Pridajte polomery rohov aspoň 0,5 mm, aby ste znížili koncentráciu napätia, zlepšili tok kovu a predĺžili životnosť matrice.
- Duté profily vyžadujú otvory s otvormi a vždy vytvárajú zvarové švy - umiestnite švy mimo vysoko namáhaných alebo viditeľných povrchov.
Rozmerové tolerancie a normy
Trieda tolerancie je jednou z najčastejšie špecifikovaných – a preplatených – položiek na výkrese. Štandardné tolerancie pokrývajú väčšinu konštrukčných a architektonických prác; triedy presnosti by mali byť vyhradené pre protiľahlé časti a mechanické zostavy.
| Štandardné | región | Typická tolerancia (rozmery ≤ 30 mm) | Typické použitie |
|---|---|---|---|
| EN 12020-2 | Európe | ±0,10 mm | Presné zostavy, posuvné a protikusové diely |
| EN 755-9 | Európe | ±0,20 mm | Všeobecné konštrukčné a architektonické profily |
| ASTM B221 | Severná Amerika | ±0,15–0,25 mm | Konštrukčné, architektonické a námorné práce |
| GB/T 5237 | Čína | ±0,15 mm (vysoká kvalita) | Export architektonických profilov |
Okrem rozmerov prierezu špecifikujte priamosť (zvyčajne 1–2 mm na meter) , skrútenie a rovinnosť pre dlhé alebo široké profily, pretože tieto tolerancie tvaru sú kontrolované samostatne v rámci EN 755-9 a EN 12020-2.

Povrchové úpravy a ich kompromisy
Povrchová úprava frézovaním je bezplatná a vhodná pre skryté konštrukčné diely, ale väčšina profilov má funkčný alebo dekoratívny náter. Výber ovplyvňuje najmä odolnosť proti korózii, farebné možnosti a cenu:
- Eloxovanie — vyrastie 5–25 μm vrstva oxidu s povrchovou tvrdosťou 300–500 HV; štandard pre chladiče, ozdobné a lodné diely a zachováva kovový vzhľad.
- Práškové lakovanie — nanáša 60–120 μm polymérovú fóliu v 200 farbách RAL; architektonický štandard so systémami Qualicoat triedy 2 s odolnosťou 10 rokov vonku.
- Elektroforetický povlak (e-coat) — nanáša 15–35 μm priehľadný film s vynikajúcou rovnomernosťou, často kombinovaný s eloxovaním.
- PVDF povlak — 25–40 μm fluoropolymérový systém s 20-ročnou odolnosťou voči poveternostným vplyvom, určený pre obvodové steny a pobrežné fasády.
- Sublimácia dreva — prenáša vzory dreva do práškovo lakovaného základu pre dekoratívne interiérové profily.
Zvyčajne sa pridáva eloxovanie a práškové lakovanie 10 – 25 % na cenu dielu v závislosti od hrúbky filmu a farby, s lesklým ponorením a kovovým eloxovaným povrchom na vrchole tohto rozsahu.
Aplikácie a štyri cenové ovládače
Dopyt po extrudovaných profiloch sa sústreďuje na piatich hlavných trhoch:
- Stavebníctvo a výstavba — asi 30 % celosvetového objemu: rámy okien a dverí, závesné steny, zábradlia.
- Doprava — približne 25 %: podnosy batérií pre elektromobily, nosníky nárazníkov a karosérie železničných vozňov, väčšinou v 6061 a 6005A.
- Elektronický a tepelný manažment — LED svietidlá a chladiče CPU využívajúce 200 W/m·K vodivosť 6063.
- Solárna energia — Rámy 6063-T5 a montážne lišty pre väčšinu FV modulov.
- Priemyselná automatizácia — Systémy rámovania s T-drážkou (séria 4040, 4080, 8080) pre kryty strojov, dopravníky a pracovné stanice.
Čo určuje cenu profilu
- Surovina — zvyčajne predstavuje cena hliníka LME plus regionálna prémia 60 – 75 % celkových nákladov na časť , takže profilové oceňovanie úzko sleduje trhy s kovmi.
- Zložitosť konverzie — tenké steny, duté profily a úzke tolerancie zvyšujú náklady na vytláčanie a starnutie, zvyčajne 0,5 – 1,5 USD za kg.
- Nástroje — zápustka z ocele H13 stojí jednorazovo 800 – 3 000 USD a zvyčajne trvá viac ako 100 ton výroby, takže náklady na zápustku na diel sú pri objeme zanedbateľné.
- Dokončiť a objednať množstvo — povrchová úprava pridáva 10 – 25 % a väčšina závodov stanovuje minimálne objednávky 300 – 500 kg na profil.
Pre väčšinu projektov, predvolená špecifikácia je 6063-T5 so štandardnými toleranciami EN 755-9 alebo ASTM B221 a povrchovou úpravou eloxovaným alebo práškovým nástrekom ; prejdite na 6061-T6 len vtedy, keď si to konštrukčné zaťaženie vyžaduje, a platte za presné tolerancie iba na povrchoch, ktoré sa skutočne spájajú s inými komponentmi. Získajte hrúbku steny, opísanú kružnicu a symetriu priamo na výkrese a vytláčanie prinesie najnižšie náklady na meter akéhokoľvek procesu tvárnenia.
Predchádzajúci príspevok
CNC vytláčanie hliníka: Sprievodca procesom, nákladmi a obrábaním
Ďalší príspevok
Žiadny ďalší článok
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rýchle menu
Prihláste sa na odber noviniek
Autorské práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Výrobcovia hliníkových výliskov na zákazku

