

CNC vytláčanie hliníka: Sprievodca procesom, nákladmi a obrábaním
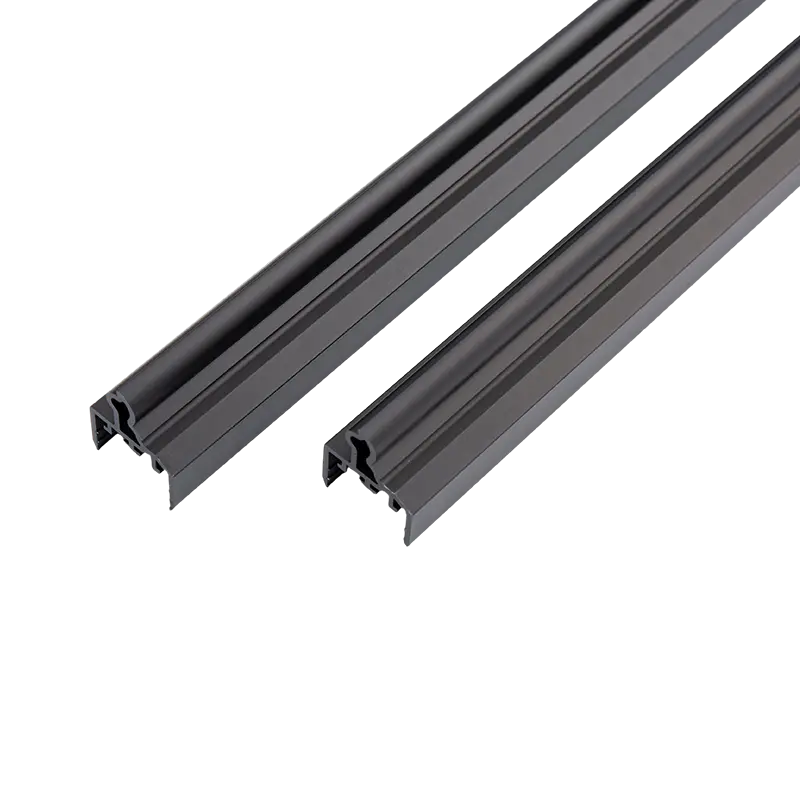
CNC vytláčanie hliníka je hybridná výrobná cesta: hliníkový predvalok sa najprv pretlačí cez oceľovú matricu, aby sa vytvoril profil takmer čistého tvaru, a CNC obrábanie potom pridá presné funkcie – rezanie na dĺžku, vŕtané a závitované otvory, frézované vrecká, drážky a rytiny. Vytlačovací krok poskytuje lacnú geometriu pozdĺž dĺžky dielu, zatiaľ čo CNC krokové zásoby majú presnosť až ±0,05 mm, ktorú samotná matrica nedokáže vyrobiť.
Pre diely s konštantným prierezom pri objemoch približne 100 – 10 000 jednotiek táto kombinácia zvyčajne znižuje náklady na diel o 40 – 70 % v porovnaní s frézovaním celého dielu z plného bloku. , pretože 85–95 % materiálu skončí v hotovom profile namiesto toho, aby sa opracoval ako triesky. Táto príručka sa zaoberá výrobným pracovným postupom, CNC operáciami používanými na extrudovaných profiloch, výberom zliatin a tolerancií a konštrukčnými pravidlami, ktoré udržujú sekundárne obrábanie lacné.
Od predliatku po hotový diel: Výrobný pracovný postup
CNC obrábaný extrúzny diel sa pohybuje najprv cez extrúzny lis a ako druhý cez obrábacie centrum. Na postupnosti záleží, pretože tepelné spracovanie a rovnanie sa musí uskutočniť pred presným obrábaním a konečná úprava sa zvyčajne uskutoční po:
- Výroba lisovníc – lisovnica z nástrojovej ocele H13 je opracovaná a tepelne spracovaná, pričom zvyčajne stojí náklady 800 – 3 000 USD a trvá viac ako 100 ton produkcie.
- Extrúzia — predvalok sa zahreje na 420 až 480 °C a tlačené cez matricu hydraulickým baranidlom aplikujúcim 1 500 – 15 000 ton, čím sa vyrábajú profily dlhé až 6 – 7 m.
- Starnutie – profily sa vypaľujú na temperovanie: T5 pri teplote približne 180 °C počas 4–6 hodín, alebo T6 s úpravou v roztoku pri 530 °C, po ktorej nasleduje starnutie.
- CNC rezanie — dvojhlavové píly alebo CNC frézy režú profily na dĺžku pri ±0,1 mm , oveľa tesnejšie ako ±0,5 mm ručnej píly.
- Sekundárne CNC obrábanie — 3-osové alebo 4-osové obrábacie centrá vŕtajú, závitujú, frézujú a zahlbujú pomocou špeciálnych prípravkov, ktoré upínajú profil bez deformácie tenkých stien.
- Odstraňovanie otrepov a príprava povrchu – hrany sú zlomené a povrchy vyčistené, aby nátery priľnuli rovnomerne.
- Konečná úprava — eloxovanie (5–25 μm) alebo práškové lakovanie (60–120 μm) sa nanáša po opracovaní, takže závity a lícované plochy zostanú holé, vodivé a rozmerovo presné.
- Kontrola – kritické polohy otvorov a závitové meradlá sa overujú pomocou CMM alebo optického merania podľa výkresu.
CNC operácie bežne vykonávané na vytláčaných profiloch
Extrúzia definuje prierez profilu; CNC obrábanie definuje všetko, čo z neho robí použiteľnú súčasť. Medzi najbežnejšie sekundárne operácie patria:
- Strih na dĺžku — CNC píly alebo frézky držia na dĺžke ±0,1 mm a vytvárajú čisté, hranaté konce pripravené na montáž.
- Vŕtanie a závitovanie — závity M3 až M12 na montáž; hĺbka závitu minimálne 1,5× priemer skrutky je spoľahlivé minimum v 6061-T6.
- Frézovanie vreciek a drážok — plytké vrecká na dosky plošných spojov, displeje alebo T-matice, zvyčajne hlboké 1–3 mm s polomermi rohov zodpovedajúcimi čelnej fréze (R1–R3 mm).
- Zahĺbenie a zahĺbenie — vybrania, ktoré umožňujú skrutkám s vnútorným alebo plochým zarovnaním s povrchom profilu.
- Koniec obrábania — čelné, vrúbkované alebo uhlové rezy pre zvárané alebo skrutkované spoje rámu.
- Gravírovanie a značenie — čísla dielov, logá alebo značky na stupnici vyrezané do hĺbky 0,1 – 0,3 mm, často vyplnené farbou.
Pretože geometria profilu je už vytvorená, každá z týchto operácií odoberie len niekoľko kubických centimetrov materiálu. Typický cyklus sekundárneho obrábania dielu s 12 otvormi a 8 závitovými otvormi trvá 2–4 minúty , čo predstavuje náklady na obrábanie približne 1,50 – 4,00 USD pri štandardných sadzbách v dielni 40 – 80 USD za hodinu stroja.

Vytláčanie CNC verzus úplné CNC obrábanie od spoločnosti Billet
Ústrednou otázkou zdroja je, či obrábať celý diel z pevného bloku alebo najskôr vytlačiť tvar. Odpoveď závisí takmer výlučne od objemu a konzistencie prierezu:
| Kritérium | Sekundárne vytláčanie CNC | Kompletné CNC od Billet |
|---|---|---|
| Jednorazové náradie | 800 – 3 000 USD (extrusion die) | 100 – 500 USD (upevnenie programu) |
| Materiálové využitie | 85 – 95 % | 10 – 30 % |
| Jednotková cena @ 1000 ks | 6 – 12 dolárov | 25 – 45 dolárov |
| Maximálna praktická dĺžka | 6–7 m (možnosť odoslania kamiónom) | 1–2 m (hranica lôžka stroja) |
| Presnosť funkcií | ±0,05 mm na vlastnostiach CNC | celkovo ±0,01–0,05 mm |
| Ekonomický objem | 100 – 10 000 jednotiek | 1-100 jednotiek |
Konkrétny príklad: skriňa elektroniky s rozmermi 300 × 120 × 50 mm v 6061-T6, s 20 opracovanými prvkami, pri 1 000 jednotkách. Úplné CNC obrábanie stojí približne 32 USD na diel alebo celkovo 32 000 USD. Cesta vytláčania vyžaduje matricu v hodnote 1 200 USD plus približne 8 USD na diel v profile a sekundárnom obrábaní – spolu 9 200 USD, úspora približne 70 % . Avšak pod približne 50 – 100 jednotiek, náklady na matricu a minimálne objednávacie množstvo (zvyčajne 300 – 500 kg na profil) robia obrábanie polotovarov lacnejšou a rýchlejšou možnosťou.
Stratégia výberu zliatiny a tolerancie
Nie každá extrúzna zliatina obrába rovnako dobre. Mäkšie zliatiny ako 6063 majú tendenciu lepiť stopkové frézy a produkovať dlhé triesky, zatiaľ čo 6061-T6 láme triesky čisto a dobre drží závity – čo je dôvod, prečo dominuje CNC obrábanej extrúznej práci:
| Zliatina a tempera | Obrobiteľnosť* | Pevnosť v ťahu (MPa) | Najlepšie pre |
|---|---|---|---|
| 6061-T6 | 90 % | 310 | Konštrukčné diely, závity, kryty |
| 6063-T5 | 70 % | 160 | Chladiče, obloženie, ozdobné diely |
| 6082-T6 | 85 % | 310 | európske štrukturálne a dopravné práce |
| 7075-T6 | 70 % | 572 | Letectvo (zriedka extrudované, vysoké náklady) |
Tolerancie by sa mali rozdeliť medzi extrudovanú geometriu a obrobené prvky, pretože sa vyrábajú rôznymi procesmi pri veľmi odlišných úrovniach nákladov:
| Typ funkcie | Štandardná tolerancia |
|---|---|
| Ako pretláčaný prierez (EN 755-9, rozmery ≤ 30 mm) | ±0,20 mm |
| Presný extrudovaný prierez (EN 12020-2) | ±0,10 mm |
| CNC rezané na dĺžku | ±0,10 mm |
| Poloha CNC otvoru | ±0,05 mm |
| Prísne funkcie CNC (vŕtanie, základná plocha) | ±0,01–0,02 mm |
| Rovnosť po natiahnutí | 1-2 mm na meter |
Pevné tolerancie aplikujte len na opracované prvky, ktoré skutočne zodpovedajú iným komponentom ; udržiavanie celej vytláčanej časti na ±0,05 mm núti extrudér do nákladného triedenia alebo presných lisovníc bez funkčného zisku.
Pravidlá dizajnu, vďaka ktorým bude sekundárne obrábanie lacné
Každá funkcia CNC na vytláčaní stojí strojový čas a tenkostenné profily sú oveľa citlivejšie na zlý dizajn ako plné bloky. Tieto pravidlá dôsledne znižujú čas cyklu a šrot:
- Udržujte všetky obrobené prvky prístupné z troch osí – hornej a dvoch strán – aby ste sa vyhli nákladnému opätovnému upevňovaniu alebo práci s 5 osami.
- Dajte vyfrézovaným vreckám vnútorné polomery rohov aspoň R1–R3 mm, aby zodpovedali štandardným stopkovým frézam; ostré vnútorné rohy vyžadujú EDM alebo malé nástroje bežia pomaly.
- Udržujte steny minimálne 1,2 mm pod obrobenými prvkami — tenšie steny sa pri frézovaní chvejú a deformujú pod silou upnutia.
- Umiestnite otvory aspoň 1,5× priemer otvoru od okrajov profilu, aby ste predišli vylomeniu, najmä v blízkosti zvarových švov v dutých profiloch.
- Referenčné prvky CNC z opracovaných základov (čelný koniec alebo frézovaná podložka), nie z vytlačených povrchov, ktoré nesú odchýlku ±0,2 mm.
- Používajte štandardné veľkosti spojovacích prvkov (M3, M4, M5, M6, M8), aby obchod mohol používať štandardné závitníky a tvarovacie nástroje bez vlastného náradia.
- Špecifikujte štandardné tolerancie vytláčania (EN 755-9 alebo ASTM B221) pre všetky nekritické rozmery na výkrese.
Ovládače nákladov a typické aplikácie
Akonáhle raz existuje, tri faktory dominujú cene za diel CNC obrábaného výlisku:
- Čas cyklu CNC — najväčšie sekundárne náklady; pri cene 40 – 80 USD za hodinu stroja zdvojnásobenie počtu otvorov zhruba zdvojnásobí náklady na obrábanie, preto spojte spojovacie prvky tam, kde je to možné.
- Die amortizácia - kocka 1 500 dolárov pridáva iba 0,30 USD za diel pri 5 000 jednotkách , ale 15 dolárov za diel pri 100 jednotkách, preto na objeme tak záleží.
- Dokončovanie — eloxovanie alebo práškové lakovanie zvyšuje náklady na diel o 10 – 25 % a môže vyžadovať maskovanie opracovaných plôch, čo zvyšuje prácu.
Časti, ktoré majú najväčší úžitok, sú dlhé, hranolové a vyrábané v opakovateľných sériách: skrinky elektroniky a šasi, tyče chladiča LED, rámovanie automatizácie T-drážok, koľajnice batériových modulov EV, solárne montážne profily, bočné dosky dopravníkov a koľajnice na lekárske zariadenia. Vo všetkých týchto zostáva prierez konštantný, zatiaľ čo otvory, štrbiny a závity sa menia z dielu na diel – presne to je rozdelenie práce medzi matricu a stroj.
Praktickou predvolenou receptúrou je profil 6061-T6 so štandardnými toleranciami EN 755-9, CNC obrábanie obmedzené na funkčné vlastnosti a eloxovanie aplikované po obrábaní. Ak má vaša súčiastka konštantný prierez a ročné objemy vyššie ako niekoľko stoviek jednotiek, vyžiadajte si kompletnú CNC cenovú ponuku aj cenovú ponuku extrúzie plus CNC – porovnanie bude takmer vždy uprednostňovať hybridnú cestu, často s veľkým náskokom.
Predchádzajúci príspevok
Hliníkové výlisky s povrchovou úpravou dreva: Odolný, estetický sprievodca s nízkou údržbou
Ďalší príspevok
Profily vytláčania hliníka: Sprievodca procesom, zliatinami a dizajnom
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rýchle menu
Prihláste sa na odber noviniek
Autorské práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Výrobcovia hliníkových výliskov na zákazku

