

Hliníkový rám pre solárny panel: Sprievodca zliatinou, povrchovou úpravou, toleranciou a zdrojom
Dodávateľ extrúzie vám zavolá s jednoduchou otázkou: mal by hliníkový rám vášho solárneho panelu používať 6063-T5 alebo 6063-T6? Táto voľba zmení, ako sa rám správa počas laminácie, ako veľmi sa vychýli pri zaťažení vetrom a či rohové spoje zostanú tesné po tepelnom cyklovaní. Krátka odpoveď je, že väčšina rezidenčných a komerčných fotovoltaických modulov používa hliníkovú zliatinu 6063 v tvrdosti T5 alebo T6, s hrúbkou steny medzi 1,0 a 1,8 mm a farebne eloxovaným povrchom. Zdôvodnenie tohto výberu však určuje, či rám prežije 25 rokov vonku alebo začne zlyhávať už po niekoľkých sezónach.
Keď získate hliníkový rám pre solárny panel, nekupujete štyri kusy kovu. Kupujete konštrukčný komponent, ktorý musí držať laminát na mieste, odvádzať vlhkosť, odolávať korózii a poskytovať inštalatérom bezpečný montážny bod. Zaobchádzanie s rámom ako s tovarom zvyčajne vedie k problémom v najhoršom čase: keď je modul už nainštalovaný na streche a vietor začne pracovať na rohových spojoch.
Prečo je hliníkový rám viac ako ozdobný kus
Hliníkový rám je vonkajšou kostrou solárneho modulu. Utesňuje okraj laminátu so zadnou sklenenou fóliou, čím zabraňuje prenikaniu vlhkosti do priestoru bunky. Pridáva tiež torznú tuhosť tenkému sendviču skla, zapuzdrenému materiálu a spodnej vrstve, čím sa znižuje riziko mikrotrhlín pri manipulácii, preprave a zaťažení snehom.
- Utesňuje okraj laminátu pred vlhkosťou, prachom a znečisťujúcimi plynmi.
- Poskytuje montážne kanály pre svorky, koľajnice a uzemňovacie oká.
- Zvyšuje odolnosť proti ohybu, takže veľké panely zostávajú ploché pod vetrom a snehom.
- Vytvára nárazníkovú zónu, ktorá absorbuje nárazy počas prepravy a inštalácie.
Hliník je dominantným materiálom rámu, pretože váži približne jednu tretinu ocele, má lepšie korózne správanie ako exponované železo alebo uhlíková oceľ a možno ho vytlačiť do zložitých dutých profilov, ktoré kombinujú výstužné rebrá s inštalačnými drážkami. Jeho prirodzená oxidová vrstva už poskytuje základnú úroveň ochrany. So správnym anodickým náterom môže rám odolať pobrežnej soli, kyslým dažďom a priemyselnému znečisteniu po celé desaťročia.
Zliatina a tempera: základ výkonu rámu
Väčšina rámov solárnych panelov je vyrobená z hliníkových zliatin série 6xxx. V rámci tejto skupiny je 6063 najbežnejší, pretože ponúka hladkú povrchovú úpravu, predvídateľnú rýchlosť vytláčania a vynikajúcu odozvu na eloxovanie. Na označení temperovania záleží rovnako ako na zliatine. Temperovanie T5 sa vyrába ochladením výlisku po lise a následným umelým starnutím. T6 využíva tepelné spracovanie v roztoku plus umelé starnutie, ktoré poskytuje vyššiu pevnosť, ale vyžaduje prísnejšiu kontrolu procesu.
| Zliatina a tempera | Typická medza klzu | Typické použitie | Kľúčová charakteristika |
|---|---|---|---|
| 6063-T5 | 90 až 130 MPa | Štandardné rámy pre obytné a komerčné moduly | Dobrá extrudovateľnosť a hladký eloxovaný povrch |
| 6063-T6 | 180 až 205 MPa | Rámy pre oblasti s vysokým zaťažením vetrom a snehom | Vyššia pevnosť po úplnom tepelnom spracovaní |
| 6005-T5 | 180 až 200 MPa | Veľkoformátové modulové rámy | Vyššia pevnosť, ale dizajn profilu a prietok matrice si vyžadujú väčšiu starostlivosť |
Nespoliehajte sa len na názov temperamentu. Požiadajte dodávateľa o certifikát frézy s uvedením skutočnej medze klzu, predĺženia a tvrdosti pre každú výrobnú dávku. Rozdiely medzi jednotlivými dávkami v praxi starnutia, teplote predvalkov a rýchlosti ochladzovania môžu spôsobiť, že dva rámy s rovnakou teplotou sa budú na poli správať veľmi odlišne.
Niektorí kupujúci požadujú zliatinu 6061, pretože sú oboznámení s jej vysokou pevnosťou, ale 6061 sa ťažšie vytláča do tenkých viackomorových profilov solárnych rámov a neeloxuje s rovnakým hladkým a jednotným vzhľadom. Pre väčšinu fotovoltaických rámov je praktickejšou voľbou 6063-T5 alebo T6. Ak chcete pochopiť, ako proces extrúzie ovplyvňuje správanie zliatiny, prečítajte si pred dokončením špecifikácie proces extrúzie hliníka a sprievodcu výberom zliatiny.
Povrchová úprava: Predvolená je anodizácia
Najbežnejšou povrchovou úpravou hliníkových rámov solárnych panelov je anodický povlak kyseliny sírovej s hrúbkou 10 až 15 mikrónov. To vytvára tvrdú, priehľadnú vrstvu oxidu, ktorá môže byť zafarbená na tmavý bronz alebo čierny, takže modul zapadne do obytnej strechy. Eloxovanie je elektricky izolačné, odoláva UV poškodeniu a nelúpe sa ako farba. Je tiež jednoduchšia na kontrolu ako na mokrú farbu, pretože povlak je súčasťou samotného hliníkového povrchu.
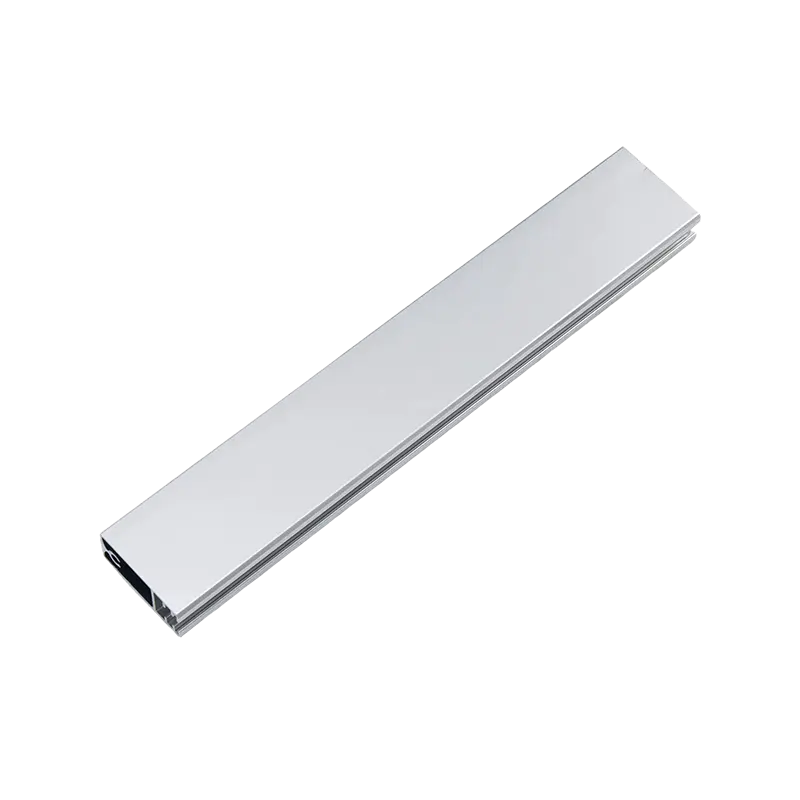
 Eloxované hliníkové extrúzne profily s viacerými farebnými možnosťami Preskúmajte eloxované profily Yindu Aluminium so štandardmi hrúbky od AA10 do AA25 a farbami vrátane striebornej, čiernej, bronzovej a šampanskej. Vhodné pre solárne rámy vyžadujúce trvanlivé povrchové úpravy odolné voči UV žiareniu. Zobraziť produkt →
V prípade silne korozívnych miest, ako sú pobrežné inštalácie alebo oblasti so silnou cestnou soľou, niektorí špecifikátori požadujú hrubší anodický povlak alebo povrchovú úpravu s práškovým nástrekom. Práškové lakovanie nanáša polymérnu vrstvu s hrúbkou 60 až 120 mikrónov a poskytuje širší rozsah farieb, ale musí sa starostlivo kontrolovať okolo montážnych otvorov a odtokových štrbín. Ak sa prášok nedostane do vnútra úzkej drážky, holá hrana sa stane východiskovým bodom pre koróziu.
 Vlastné práškové lakovanie hliníkových extrúznych profilov Yindu Aluminium ponúka profily s práškovým nástrekom v RAL, PANTONE alebo vlastných farbách s hladkou, pieskovou alebo kovovou textúrou. Ideálne pre korozívne prostredie vyžadujúce hrubšie ochranné polymérové povlaky. Zobraziť produkt →
PVDF fluoropolymérové povlaky sú ďalšou možnosťou pre extrémnu stálosť farieb a chemickú odolnosť, ale zvyšujú náklady a sú zriedka potrebné na štandardnom solárnom ráme. Bez ohľadu na to, akú povrchovú úpravu si vyberiete, overte si skutočnú hrúbku náteru na hotovom profile, a nie dôverujte samotnému certifikátu procesu. Na vonkajšiu stranu, vo vnútri sklenenej štrbiny a v blízkosti rohových zárezov použite merač hrúbky povlaku. Tenké miesta sa často objavujú tam, kde pri eloxovaní povrch zakrývali sponky alebo maskovacia páska.
Rozmery, tolerancie a spájanie
Solárny rám nie je jednoduchá obdĺžniková trubica. Profil obsahuje sklenenú štrbinu, zadnú nosnú lištu, drenážny žľab a vonkajší povrch na upnutie. Každá z týchto zón má toleranciu, ktorá ovplyvňuje kvalitu finálneho modulu. Ak je sklenená štrbina príliš plytká, laminát nebude bezpečne sedieť. Ak je vonkajšia koľajnica príliš široká, tlak svorky sa nerozšíri rovnomerne a rám môže pri zdvihnutí vetra prasknúť.
- Hĺbka a šírka štrbiny skla: kontrolujte, ako dobre sedí laminát a koľko tmelu zostane po stlačení.
- Vonkajšia šírka a rovinnosť koľajnice: určte uloženie svorky a konzistenciu krútiaceho momentu.
- Uhol skosenia a poloha otvoru: musia byť dostatočne opakovateľné, aby vytvorili vodotesné rohové spoje.
- Drenážne otvory a žľaby: zabraňujú hromadeniu vody, ale musia byť odstránené, aby sa nezarezali do okraja skla.
Pre typickú solárnu rámovú koľajnicu so šírkou 35 až 45 mm, seriózni výrobcovia držia dĺžku profilu v rozmedzí plus alebo mínus 0,2 mm a uhol sklonu v rozmedzí plus alebo mínus 0,1 stupňa. Keď budete porovnávať cenové ponuky, opýtajte sa, ktoré tolerancie sa skutočne merajú na výrobnej linke. Veľmi nízka cena vytláčania často skrýva vysokú mieru šrotu vo fáze pílenia a rohového vŕtania, čo zvyšuje náklady na konečný modul.
CNC pílenie, frézovanie, vŕtanie a závitovanie sú štandardné operácie pre koľajnice solárneho rámu. Tieto kroky sa zvyčajne robia pred eloxovaním alebo práškovým lakovaním, aby povrchová úprava chránila opracované hrany. Integrovaná obrábacia bunka zabraňuje poškriabaniu a poškodeniu pri manipulácii, ku ktorým dochádza pri presúvaní dlhých profilov medzi samostatnými subdodávateľmi.
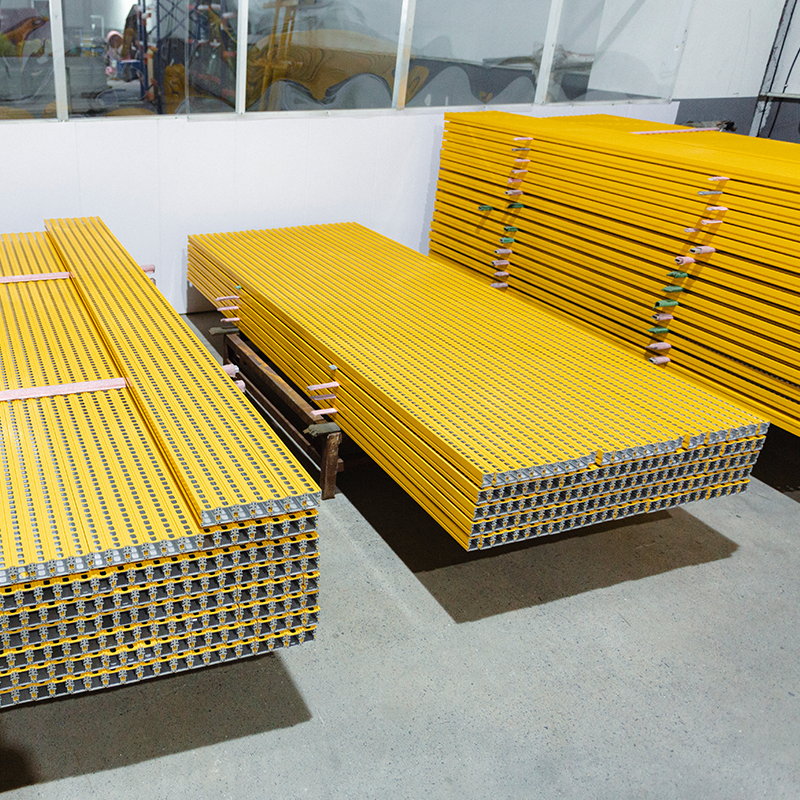 Služby CNC obrábania hliníkových výliskov Yindu Aluminium poskytuje presné CNC rezanie a obrábanie hliníkových profilov s dodatočnými povrchovými úpravami, ako je eloxovanie a práškové lakovanie. Nevyhnutné pre výrobu solárnych rámových koľajníc s presnými spojmi. Zobraziť produkt →
Rohové spoje v solárnych rámoch sa zvyčajne montujú pomocou rohových kľúčov z nehrdzavejúcej ocele vložených do dutých komôr a potom stlačené pomocou krimpovania alebo skrutiek. Oblasť spoja tiež potrebuje butylový alebo silikónový tmel, ktorý zostáva pružný od mínus 40 stupňov Celzia do plus 85 stupňov Celzia. Požiadajte dodávateľa rámu o protokol o skúške ťahom za roh, v ktorom je uvedená sila potrebná na oddelenie hotového rohu, nie len rozmerový výkres. Tento test vám povie, či obrábanie, lícovanie s perom a aplikácia tmelu spolupracujú ako systém.
Hodnotenie výrobcu rámu
Mnoho kupujúcich robí chybu pri výbere dodávateľa hliníkového rámu solárnych panelov na základe jednej vzorky a nízkej cenovej ponuky. Tento prístup ignoruje skryté riziká v oblasti sledovateľnosti zliatin, konzistencie povlaku a presnosti obrábania. Spoľahlivý dodávateľ by mal vedieť zdokumentovať štyri veci predtým, ako vystavíte objednávku.
- Zdroj zliatiny a sledovateľnosť: certifikát frézy pre každú šaržu výlisku a číslo šarže vytlačené alebo vyrazené na profile.
- Kontrola procesu nanášania: záznamy anodizačného kúpeľa, prúdová hustota, kvalita tesnenia a hmotnosť náteru na meter štvorcový.
- Kvalita obrábania: plán vzorkovania s rozmerovými správami zobrazujúcimi dĺžku, uhol, polohu otvoru a stav odihlovania.
- Kompatibilita zostavy: rohová vzorka a testovací modul, ktorý overuje zhodu s laminátom, tmelom a montážnymi svorkami.
Integrovaný dodávateľ, ktorý sa zaoberá extrúziou, povrchovou úpravou a CNC obrábaním, tento proces zjednodušuje, pretože celý tolerančný reťazec kontroluje jedna továreň. Ak sa objaví rozmerový problém, nie je priestor na to, aby dvaja subdodávatelia ukazovali na seba. Rovnaká továreň môže tiež rýchlejšie reagovať, keď potrebujete zmenu dizajnu alebo užšiu toleranciu na novom profile.
Pri porovnávaní výrobcov požiadajte o kontrolu ich skutočného sortimentu extrudovaných výrobkov. Chcete zistiť, či ich štandardné nástroje už pokrývajú podobné tvary rámov a či ich dokončovacie linky dokážu konzistentne dosiahnuť požadovanú farbu a hrúbku povlaku. Dodávateľ s rozsiahlymi skúsenosťami v rôznych aplikáciách hliníka skôr pochopí, ako malá zmena šírky drážky alebo geometrie rohov ovplyvňuje konečný mechanický výkon.
Hliníkový rám pre solárny panel nie je tovar. Zliatina, temperovanie, anodický povlak a tolerancie obrábania prispievajú k štrukturálnej integrite a životnosti modulu. Jasne definujte svoje požiadavky na výkon, overte si hrúbku náteru a rozmerové protokoly a vždy otestujte skutočný rohový spoj predtým, ako sa zapojíte do veľkej objednávky. Dodávatelia s vlastným vytláčaním, konečnou úpravou a CNC obrábaním majú lepšiu pozíciu na to, aby dodávali konzistentné rámy, rýchlo riešili problémy s kvalitou a podporovali dlhodobú spoľahlivosť, ktorú vaši zákazníci očakávajú.
Predchádzajúci príspevok
Fyzikálne vlastnosti a chemické vlastnosti hliníka: Praktická technická príručka
Ďalší príspevok
Hliníková konštrukcia na solárnu montáž: Praktický sprievodca materiálom a tipy na výber
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rýchle menu
Prihláste sa na odber noviniek
Autorské práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Výrobcovia hliníkových výliskov na zákazku

