

Výlisky z eloxovaného hliníka: typy, stupne hrúbky a výber zliatin
Dva chody vytláčania ponechajú rovnakú matricu na tej istej smene. Človek sa vracia z eloxovacej linky s rovnomerným tónom šampanského; druhý sa vráti mliečny na jednej strane a tmavší pozdĺž línie zvaru. Vinu zvyčajne nesie anodizátor, ale príčina je častejšie v protismere: chémia zliatiny, rýchlosť ochladzovania, stav matrice alebo spôsob, akým profily sedia na stojane.
Najprv krátka odpoveď: eloxované hliníkové výlisky nie sú pokovované. Eloxovanie premieňa vonkajšiu vrstvu profilu na vrstvu oxidu hlinitého vyrastajúcu zo samotného hliníka, čo je dôvod, prečo povrchová úprava odoláva odlupovaniu, drží farbu vonku a môže byť zafarbená, zapečatená alebo vytvrdená kvôli opotrebovaniu. Udržanie stabilného výsledku v rámci šarží závisí od rozhodnutí prijatých dlho predtým, ako stojany vstúpia do nádrže.
Čo robí eloxovanie s extrudovaným profilom
Vo vnútri nádrže sa extrúzia stáva anódou v zriedenom kyslom elektrolyte. Jednosmerný prúd poháňa kyslík na povrch, kde sa spája s hliníkom za vzniku oxidu hlinitého. Vrstva prerastá do kovu aj smerom von z pôvodného povrchu, takže hotový profil meria väčší ako surové vytláčanie o zlomok hrúbky povlaku na každej ploche. Povlak s hrúbkou 20 mikrónov môže pridať približne 8 až 10 mikrónov na stranu, čo je dosť na to, aby záležalo na lisovanom alebo klznom spoji.
Všetko ostatné riadia dva konštrukčné detaily. Takto vytvorený oxid je porézny a tieto mikroskopické póry prijímajú organické farbivo na výrobu šampanského, bronzu, čiernej alebo vlastnej farby. Potom musia byť póry uzavreté. Utesnenie v horúcej deionizovanej vode, acetáte nikelnatého alebo v studenom systéme fluoridu nikelnatého uzamkne farbivo a obnoví koróznu účinnosť. Nedostatočné tesnenie sa prejaví neskôr: profil, ktorý prešiel kontrolou soľného spreja v laboratóriu, môže počas sezóny vonku zmeniť farbu.
Prečo eloxované profily vydržia aplikované nátery
- Odolnosť proti korózii: správne utesnená vrstva oxidu je chemicky stabilná a eloxované profily 6063 a 6061 bežne prechádzajú niekoľko stovkami hodín testovania v neutrálnom soľnom spreji.
- Náraz a obrusovanie: oxid je tvrdší ako hliník pod ním a integrálny s povrchom, takže sa nemôže odlupovať alebo odlupovať na preliačenom okraji tak, ako to dokáže náterový film.
- Farebná stálosť: povrchová úprava je anorganická a pri vystavení ultrafialovému žiareniu nekrieduje ako mnohé organické nátery.
- Dielektrický povrch: anodická vrstva nevedie elektrinu, čo vyhovuje krytom zásuviek a iným elektrickým profilom, kde musí povrch izolovať.
- Údržba: jemné mydlo, teplá voda a mäkká handrička obnovia povrch. Bez voskovania a bez retušovania.
Na kresbu patria dva kompromisy. Anodický oxid je tepelná bariéra, takže chladič by mal niesť iba tenkú vrstvu typu II, zvyčajne 5 až 10 mikrónov, pokiaľ povrch skutočne nepotrebuje odolnosť proti opotrebeniu. Tvrdá anodizácia s hrúbkou 40 až 50 mikrónov oveľa lepšie odoláva oderu, ale pridáva merateľný tepelný odpor a znižuje únavovú pevnosť v ostrých rohoch. Druhý kompromis je rozmerový: pretože vrstva vytvára na každom povrchu, tvrdé eloxované diely vyžadujú veľkorysé tolerancie a zvyčajne maskovanie závitov a otvorov.
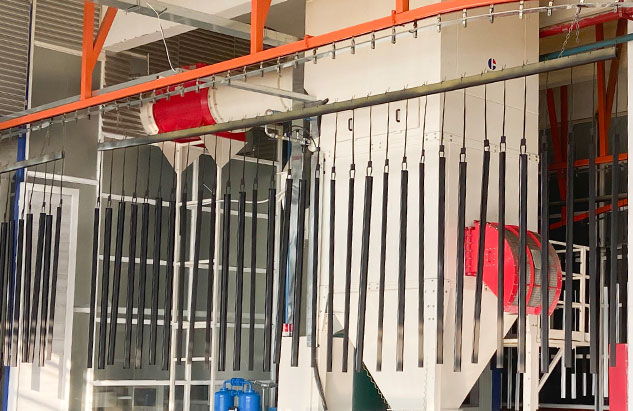 Služba tvrdého eloxovania komponentov z hliníkovej zliatiny Použitie pre hrubé oxidové vrstvy odolné voči opotrebovaniu s možnosťou riadenia procesu, tesnenia a hrúbky vhodné pre náročné automobilové, letecké, strojárske a nástrojové diely. Zobraziť produkt →
Typ I, Typ II a Typ III: Zodpovedajúce označenie povinnosti
Väčšina špecifikácií odkazuje na MIL-A-8625 alebo ekvivalentnú normu a typové číslo informuje finišera, s ktorým elektrolytom a rozsahom hrúbky má pracovať.
| Označenie | Elektrolyt | Typická hrúbka | Tvrdosť povrchu | Kde sa to hodí |
|---|---|---|---|---|
| Typ I, kyselina chrómová | Kyselina chrómová | 0,0001 až 0,0007 palca (2,5 až 18 mikrónov) | Nízka | Tenké vrstvy na častiach citlivých na únavu alebo zložitých častiach s minimálnou zmenou rozmerov |
| Typ II, kyselina sírová | Kyselina sírová | 0,0002 až 0,0010 palca (5 až 25 mikrónov) | Mierne | Architektonická, úžitková a všeobecná odolnosť proti korózii a základ pre väčšinu farbených farieb |
| Typ III, tvrdý elox | Kyselina sírová, lower temperature | 0,0005 až 0,0045 palca (13 až 114 mikrónov), často 2 mil. | Vysoká, približne 400 až 500 HV | Opotrebiteľné povrchy, klzné komponenty a diely, ktoré musia odolávať oderu |
Trieda pridáva druhý rozmer: Trieda I znamená nefarbené, Trieda II znamená farbené. Architektonické projekty často idú ešte ďalej a do objednávky napíšu označenie AA, ako napríklad AA-M12C22A41, ktoré zvýrazňuje hrúbku náteru spolu s farbou a leskom, namiesto toho, aby vzhľad ponechalo na posúdení finišera.
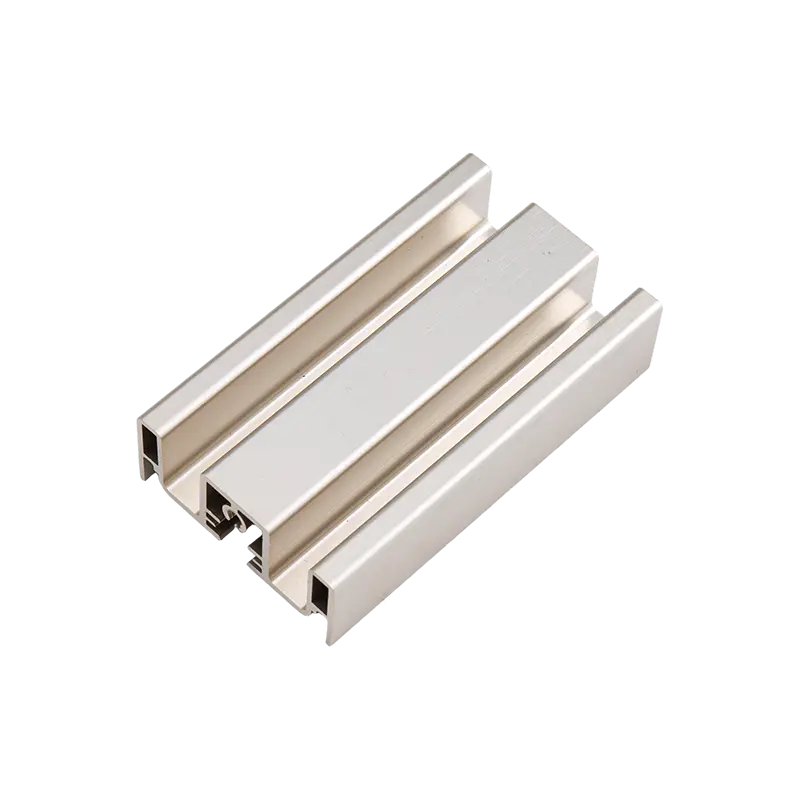
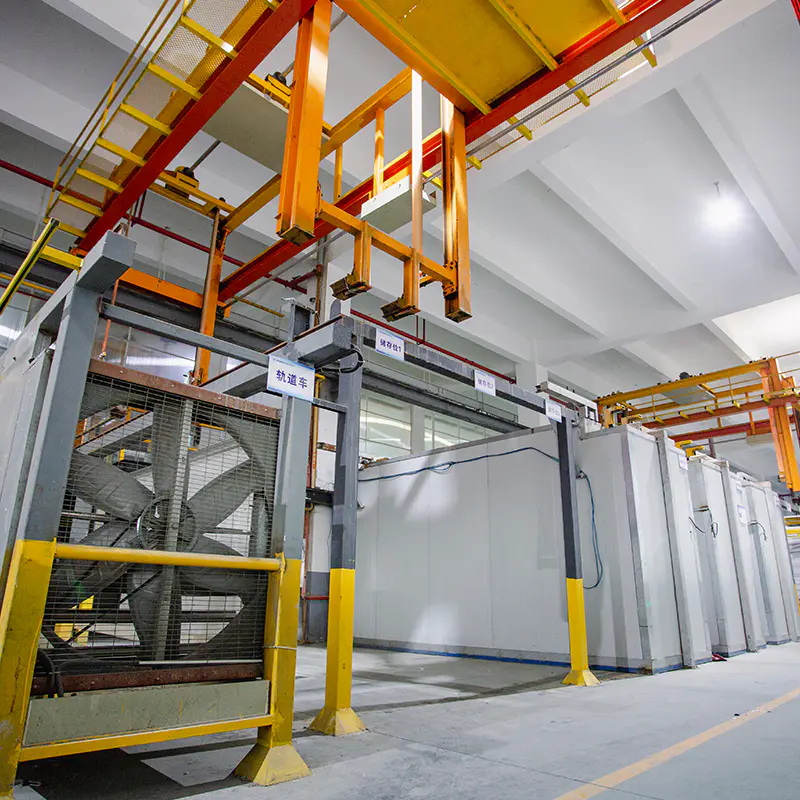 Profily z eloxovaného hliníka s možnosťou výberu farby a hrúbky Ponúka strieborno-biele, čierne, bronzové, šampanské a sekundárne farbiace farby, rôzne stupne hrúbky anodizácie, výrobu a aplikácie od architektúry po elektroniku. Zobraziť produkt →
Alloy Choice nastaví farbu skôr, ako to urobí farbivo
Eloxovanie zosilňuje všetko, čo je v zliatine. Meď, železo, kremík a mangán ovplyvňujú tón oxidu, takže dva profily, ktoré vyzerajú na lise identicky, môžu dokončiť dva odtiene od seba.
- 6063 je ťažná zliatina na vytláčanie a čisto eloxuje čírou alebo zafarbenou sírovou anodizáciou.
- 6463 udržuje železo a kremík na nízkej úrovni, takže eloxuje skôr jasne než sivo, a preto slúži na ozdobné ozdoby a korálky pre spotrebiče.
- 6061 je pevnejší a dobre sa opracúva, ale jeho legujúce prvky posúvajú povlak smerom k teplejšej sivej, čo obmedzuje zhodu farieb.
- Zliatiny 7xxx budú eloxovať, ale vo všeobecnosti budú tmavé, a zliatiny 2xxx s vysokým obsahom medi sú zlými kandidátmi na dekoratívne práce.
História procesu sa zobrazuje aj v nádrži. Nerovnomerné ochladzovanie, studená matrica alebo nízka výstupná teplota môžu zanechať šmuhy a čiary toku, ktoré zostanú po vytlačení neviditeľné a po eloxovaní sa stanú zreteľnými. To je dôvod, prečo proces vytláčania a sprievodca výberom zliatiny stojí za prečítanie pred uvedením nového profilu, nie po odmietnutí šarže na eloxovacej linke.
Stabilná farba a hrúbka v rámci šarží
Dôslednosť je skôr disciplína procesu ako sľub. Väčšinu práce spravia tri ovládacie prvky.
- Fyzická vzorka uložená mimo slnečného žiarenia a manipulácie, používaná na posúdenie každého behu pod rovnakým svetlom. Vyhliadková kabínka D65 a výkladná skriňa nebudú nesúhlasiť a stánok je ten, ktorý sa počíta.
- Číselná tolerancia farieb, zvyčajne písaná ako limit Delta E, písomne dohodnutý pred odoslaním prvej šarže.
- Kontrola šarže farbiva s chémiou kúpeľa, koncentráciou farbiva, teplotou a časom ponorenia zaznamenanými pre každú dávku, takže možno namiesto uhádnutia vysledovať odchýlku.
Rack značky si tiež zaslúžia rozhodnutie vopred. Každý kontaktný bod opúšťa holý hliník, pretože tam, kde sa stojan dotýka profilu, nepreteká žiadny prúd. Na paneloch kabíny výťahu alebo profiloch sprchových kútov by sa tieto značky mali naplánovať na skryté plochy, vnútorné vratné otvory alebo odrezané konce. Nájdenie značky stojana na viditeľnej ploche po utesnení stojí celú dávku.
Kde eloxované výlisky skutočne fungujú
Eloxované profily si zaslúžia svoje miesto všade tam, kde sa spoločne posudzuje vzhľad a odolnosť.
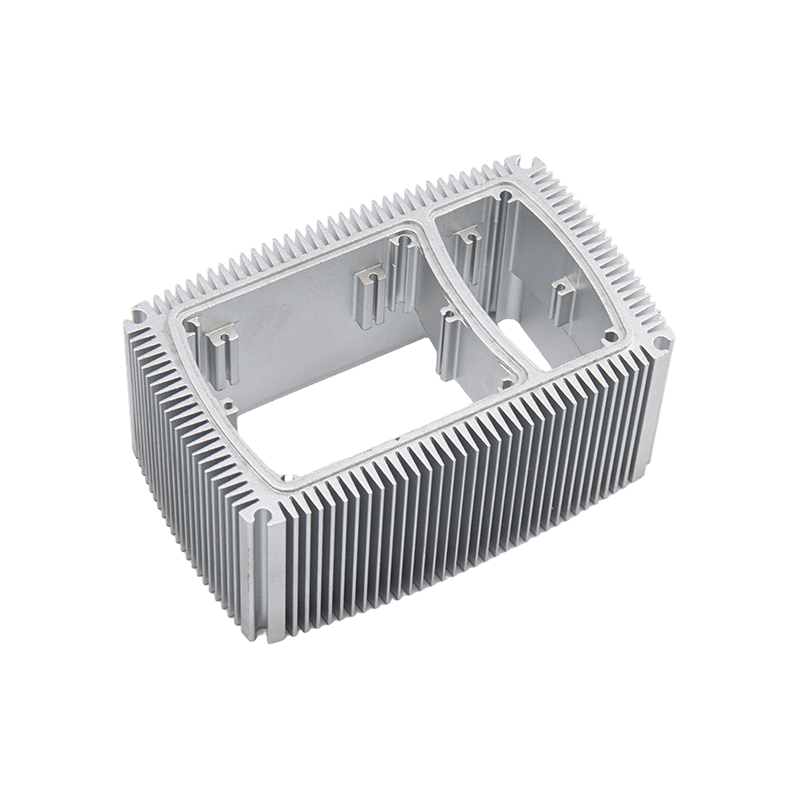
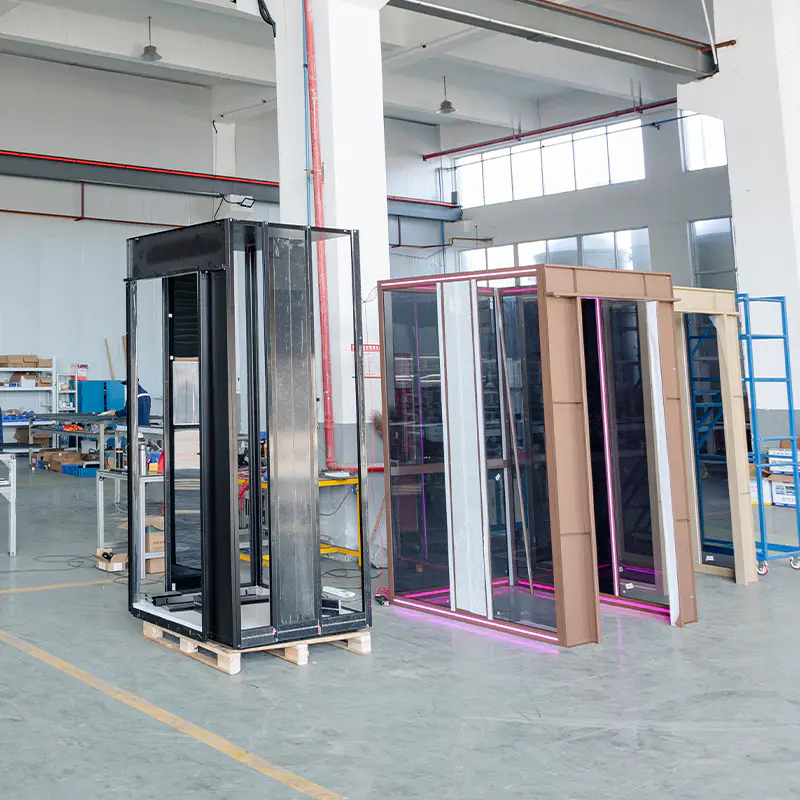
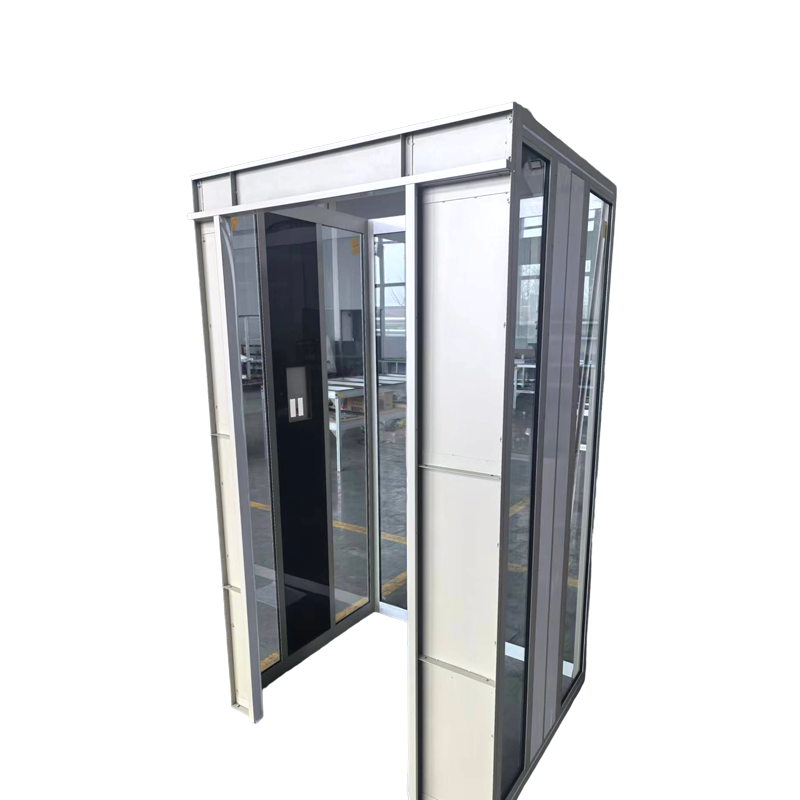
- Profily výťahových kabín a šachiet: kabíny s vysokou premávkou potrebujú povrchy, ktoré prežijú čistiace chemikálie a neustály kontakt rúk bez odierania.
- Chladiče: Kryty LED a výkonovej elektroniky používajú eloxované profily chladiča na ochranu proti korózii s riadeným tepelným postihom.
- Ohrievače a vákuové trubice: zvýšené prevádzkové teploty uprednostňujú stabilnú vrstvu oxidu pred polymérnym povlakom.
- Kuchynský riad: matne eloxované profily odolávajú poškriabaniu a znášajú vyššie teploty ako lakované alternatívy.
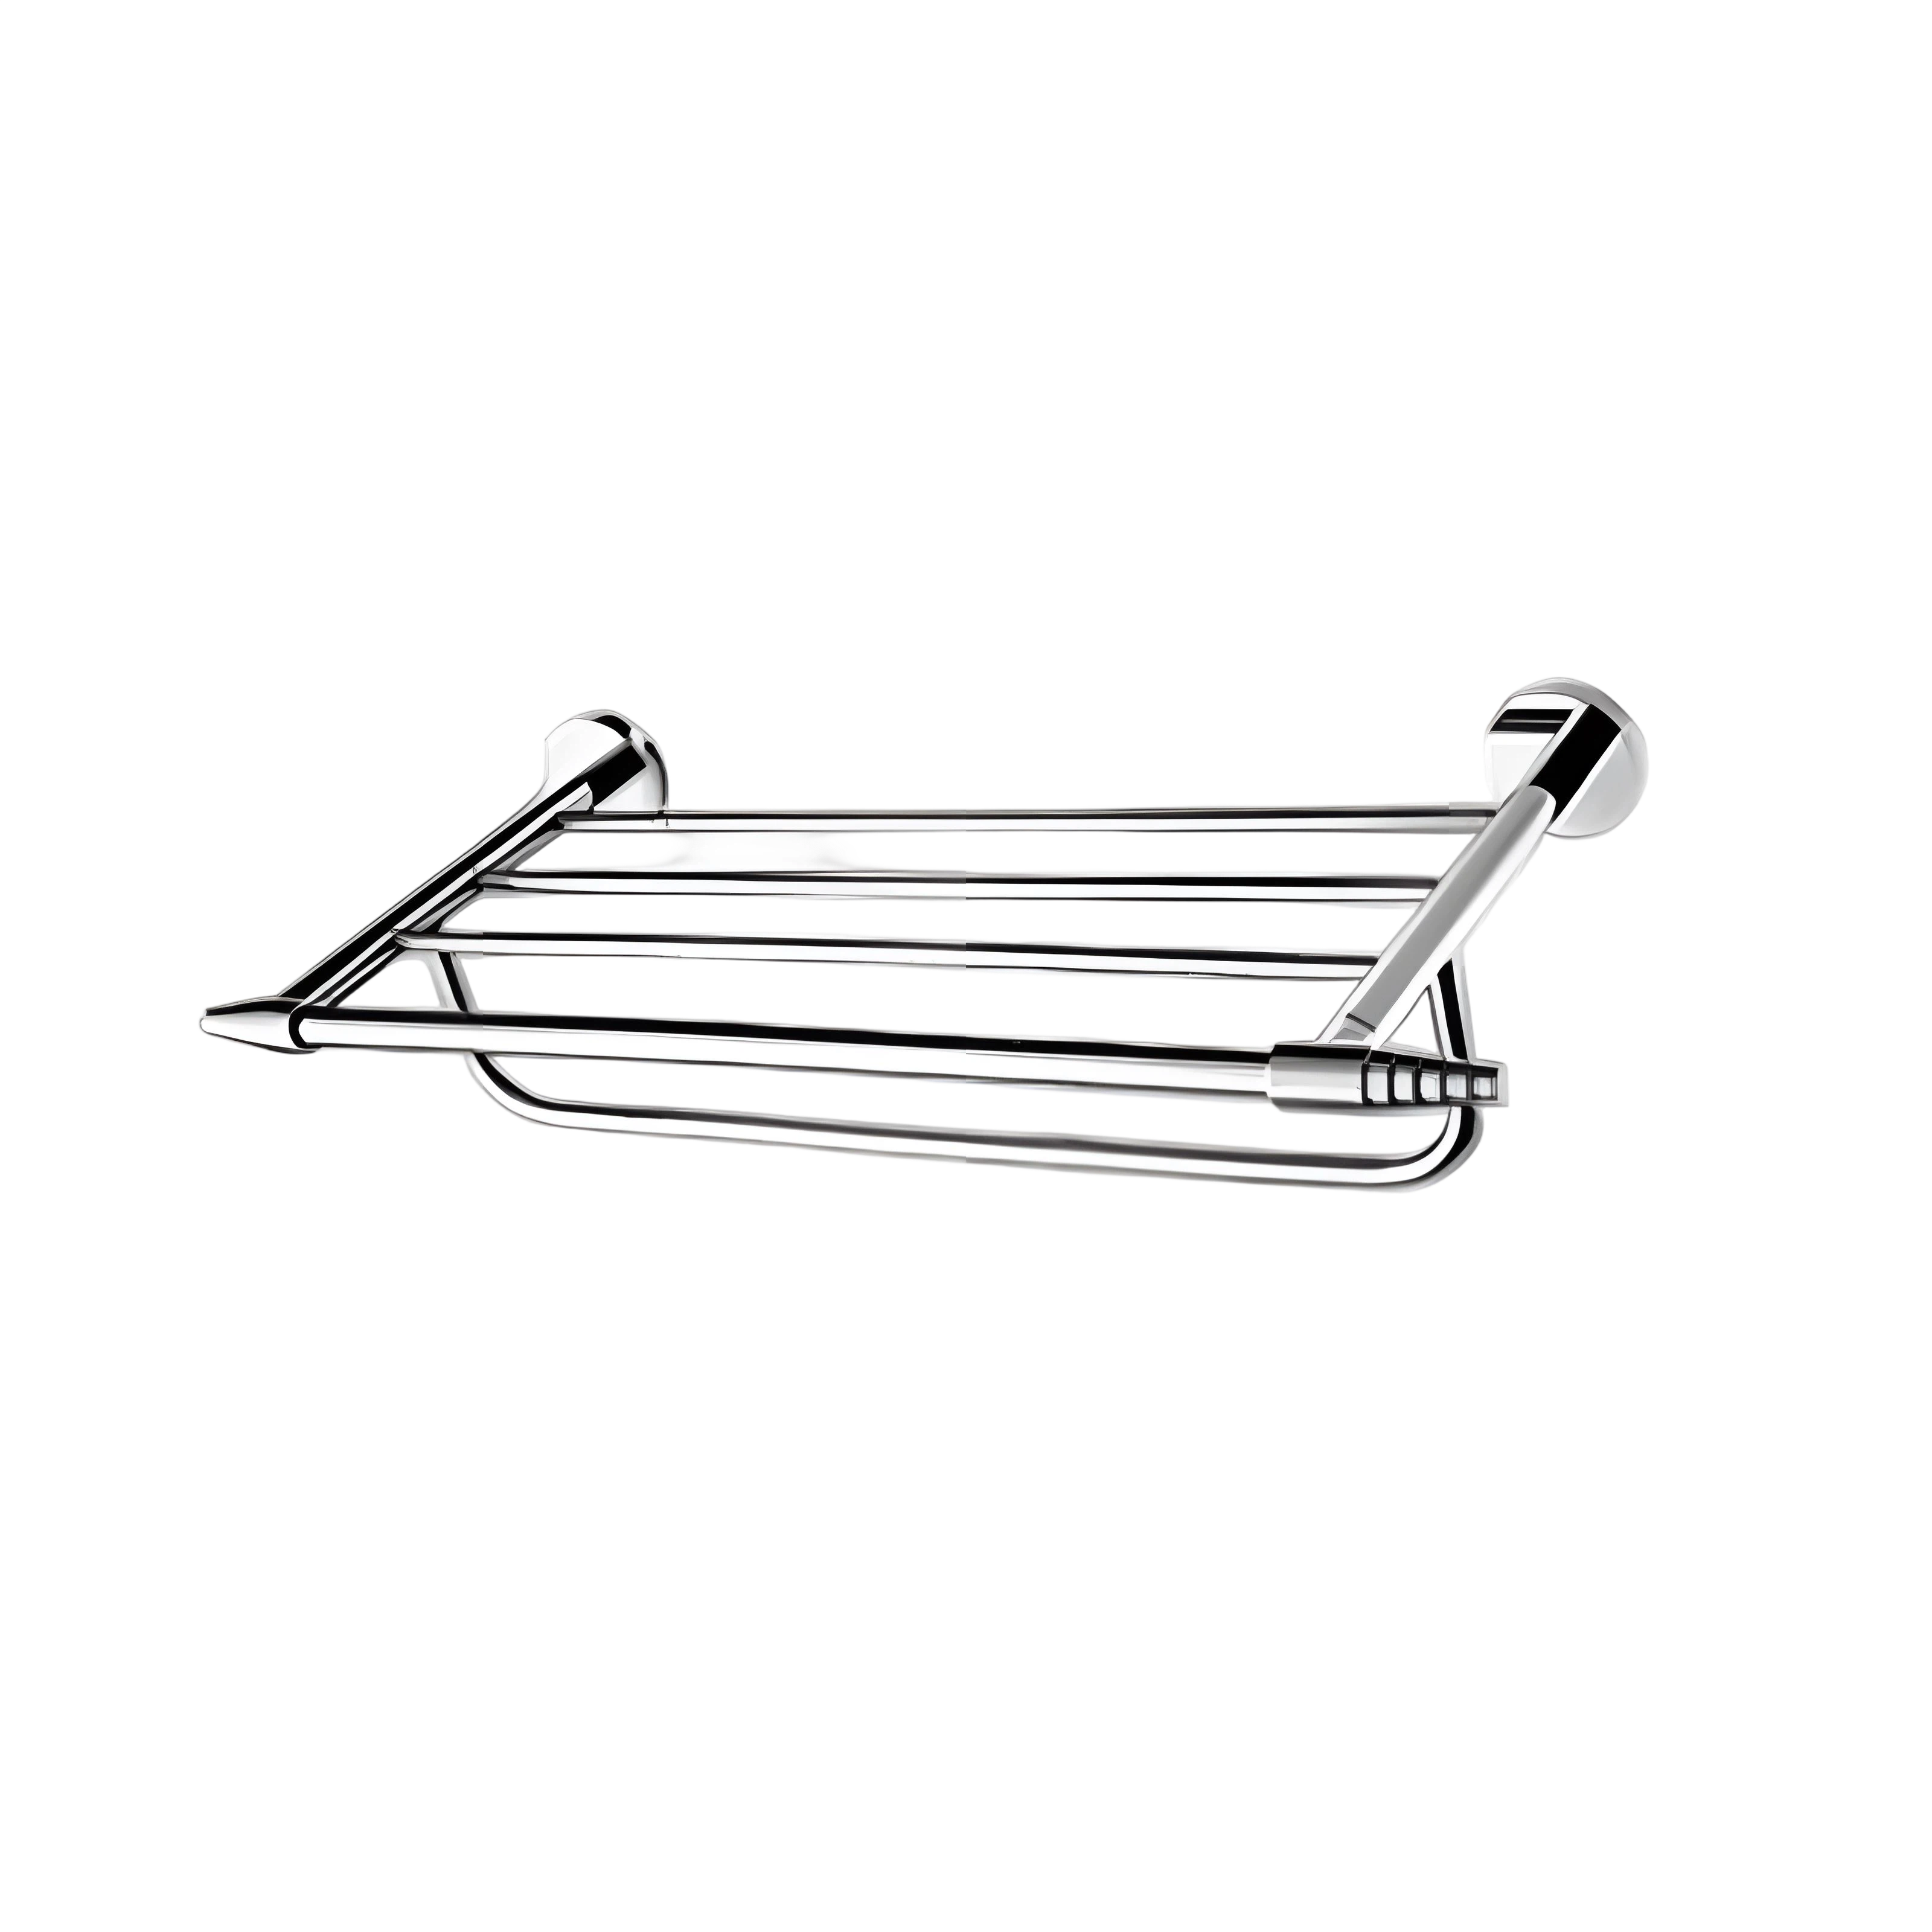
- Sprchové kúty, vešiaky na uteráky a zásuvky: farebné eloxovanie pokrýva kúpeľňovú armatúru, zatiaľ čo presná extrúzia udržuje profily zásuviek rozmerovo tesné.
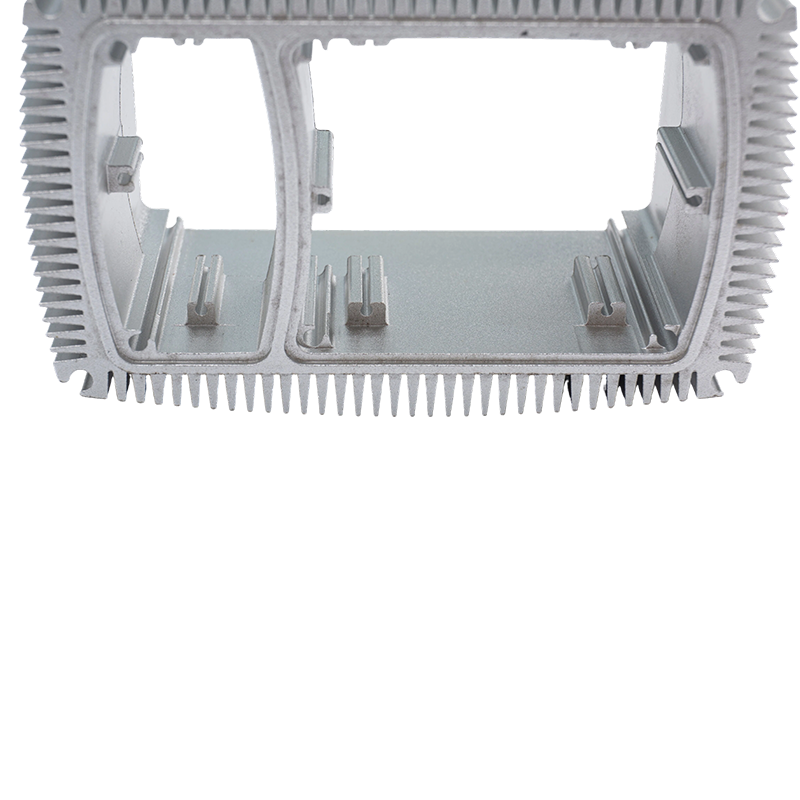 Profily chladiča z anodizovaného hliníka s vysokou tepelnou vodivosťou Tento zoznam predstavuje profil chladiča z eloxovaného hliníka pre dopyt kupujúceho so špecifikáciami, parametrami a profilmi spoločnosti, ktoré je potrebné skontrolovať. Zobraziť produkt →
Kontrolný zoznam obstarávania pred uvoľnením objednávky
- Pomenujte zliatinu a temperovanie, nielen „hliník“. 6063-T5 a 6061-T6 eloxujú na rôzne farby a rôzne opracujú.
- Uveďte typ eloxu, triedu a rozsah hrúbky podľa normy, napríklad typ II, trieda II, 0,0004 až 0,0007 palca.
- Namiesto fotografie alebo písomného popisu pripojte fyzickú predlohu farieb a limit Delta E.
- Rozhodnite o postupnosti obrábania. Rezanie alebo klepanie po eloxovaní odhaľuje holý kov; maskovanie pred eloxovaním zvyšuje náklady, ale zachováva čistý vzhľad.
- Nastavte metódu a hodiny korózneho testu, zvyčajne neutrálny soľný sprej, na ASTM B117.
- Označte miesta stojanov a maximálne prijateľné kontaktné značky na kozmetických plochách a umožnite rozmerový rast na každom spájanom povrchu.
Špecifikácia, ktorá pokrýva týchto šesť bodov, v spore obstojí, pretože každý z nich sa dá skôr merať, než o ňom polemizovať.
Čistenie eloxovaných povrchov bez ich poškodenia
Jemný saponát, teplá voda a mäkká handrička si poradia takmer v každej situácii. Vyhnite sa alkalickým čistiacim prostriedkom, sprejom na sklo na báze amoniaku, bieliacim a abrazívnym vankúšikom, pretože silné alkálie napádajú uzavretý oxid a natrvalo zmatňujú povrch. Vonku soľ a stavebný prach radšej opláchnite, než aby ste ich drhli po povrchu. Eloxované profily nikdy nepotrebujú vosk a prelakovanie už vôbec nie je súčasťou ich bežnej údržby.
Eloxované hliníkové výlisky fungujú najlepšie, keď je povrchová úprava špecifikovaná ako technická požiadavka a nie ako vzorka farieb. Zliatina, typ, hrúbka, tesnenie a regály zanechávajú na finálnom diele odtlačky prstov a každý z nich môže byť zapísaný do výkresu pred začatím výroby.
Yindu Aluminium vyrába extrudované a dokončovacie hliníkové profily v Nanxun, Zhejiang od roku 1985, pričom prebieha eloxovanie, tvrdé eloxovanie, práškové lakovanie, PVDF lakovanie a CNC obrábanie pod jednou strechou s kapacitou približne 10 000 ton profilov ročne. Ak už výkres vyžaduje špecifickú triedu zliatiny a eloxovania, ďalším krokom je potvrdenie postupu vytláčania a konečnej úpravy a náš sortiment hliníkových profilov uvádza štandardné tvary, ktoré vyrábame vo vlastnej réžii pre výťahy, ohrievače, kuchynský riad a kúpeľňové armatúry. $ $
Predchádzajúci príspevok
Žiadny predchádzajúci článok
Ďalší príspevok
Profil hliníkového okenného rámu: Sprievodca zliatinami, povrchovou úpravou a toleranciou pre kupujúcich
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rýchle menu
Prihláste sa na odber noviniek
Autorské práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Výrobcovia hliníkových výliskov na zákazku

