

Môžete práškovo lakovať vytláčanie hliníka? Sprievodca procesom a prípravou
Priama odpoveď: Uskutočniteľnosť a výkonnosť práškového lakovania hliníka
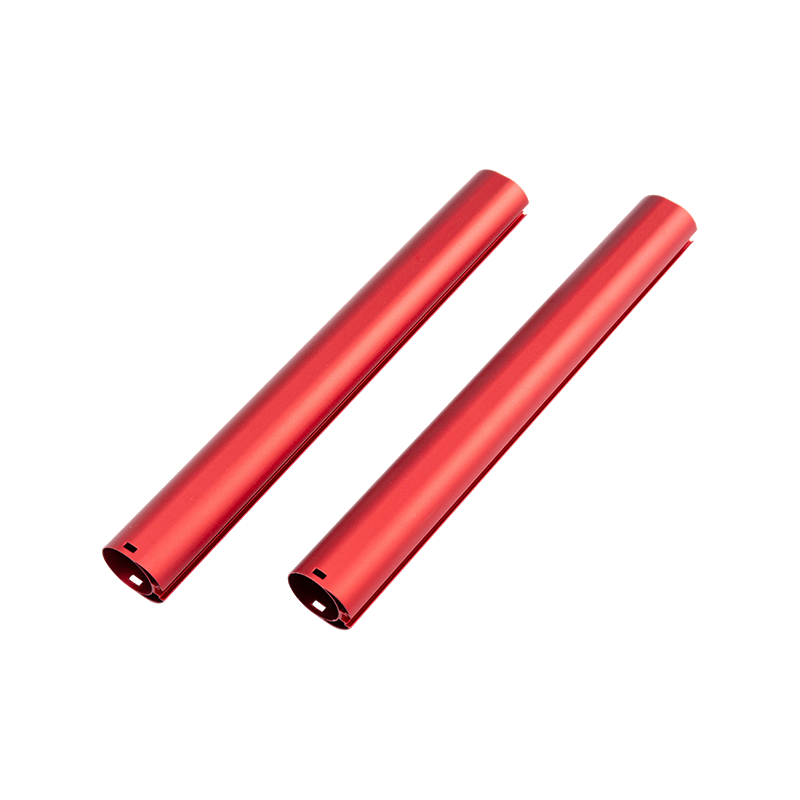
áno, hliníkové výlisky môže byť úspešne práškovo lakovaná a táto kombinácia je jednou z najodolnejších možností dokončovania dostupných pre architektonické, automobilové a priemyselné aplikácie. Práškové lakovanie sa elektrostaticky lepí na správne pripravené hliníkové povrchy , čím sa vytvorí povrchová úprava, ktorá vo vonkajšom prostredí zvyčajne vydrží 15 až 25 rokov bez odlupovania, vyblednutia alebo korózie. Úspech však úplne závisí od starostlivej prípravy povrchu; neošetrený alebo nesprávne vyčistený hliník zaznamená zlyhanie priľnavosti v priebehu niekoľkých mesiacov v dôsledku prirodzene sa vyskytujúcej oxidovej vrstvy a náchylnosti na kontamináciu. Pri správnom prevedení s príslušnými protokolmi predbežnej úpravy a vytvrdzovania dosahujú hliníkové výlisky s práškovým nástrekom certifikáciu AAMA 2604 alebo Qualicoat Class II, čo potvrdzuje ich výkon pre náročné vonkajšie použitie.
Požiadavky na kritickú prípravu povrchu
Reaktívny povrch hliníka vyžaduje špecializovanú predúpravu, ktorá sa zásadne líši od spracovania ocele. Preskočenie alebo skrátenie týchto krokov je hlavnou príčinou zlyhaní v poli pri hliníkových výrobkoch s práškovým nástrekom.
- Odmasťovanie: Odstráňte oleje, mazivá a špinu z obchodu pomocou čistiacich prostriedkov s alkalickým alebo neutrálnym pH pri 130–150 °F; kyslé čistiace prostriedky riskujú naleptanie mäkkých zliatin ako 6063-T5.
- Deoxidácia/leptanie: Na odstránenie natívnej oxidovej vrstvy (Al₂O₃) aplikujte bezchrómanový deoxidátor alebo mierne kyslé leptanie a vytvorte mikroskopicky zdrsnený povrch pre mechanické kotvenie; cieľová hĺbka profilu 0,5–1,5 µm.
- Konverzný náter: Naneste zirkónový, titánový alebo bezchrómový konverzný náter na zvýšenie odolnosti proti korózii a vytvorenie miest chemickej väzby; pridáva 0,1–0,3 µm ochrannú vrstvu neviditeľnú voľným okom.
- Oplachovanie a sušenie: Na záverečné oplachovanie použite deionizovanú vodu, aby ste predišli minerálnym škvrnám; pred aplikáciou prášku úplne vysušte pri teplote pod 180°F, aby ste zabránili úniku plynu počas vytvrdzovania.
Prečo samotné mechanické obrusovanie nestačí
Pieskovanie alebo škótske zosvetľovanie vytvára fyzickú textúru, ale zanecháva v sebe vložené kontaminanty a nedokáže riešiť chémiu pasivácie hliníka. Bez chemickej konverznej úpravy vlhkosť preniká mikroskopickými pórmi pod povlakom a iniciuje vláknitú koróziu, ktorá sa šíri laterálne pod filmom. Priemyselné testovanie ukazuje priľnavosť klesá o 60-80% na mechanicky obrúsenom hliníku oproti chemicky vopred upraveným substrátom po 1000 hodinách pôsobenia soľnej hmly.
Úvahy špecifické pre zliatiny a tepelné obmedzenia
Nie všetky hliníkové výlisky reagujú rovnako na procesy práškového lakovania. Zloženie zliatiny a tepelný stav ovplyvňujú kompatibilitu predúpravy a tepelnú stabilitu počas vytvrdzovania.
| Alloy-Temper | Maximálna teplota vytvrdzovania | Citlivosť pred úpravou | Bežné aplikácie |
|---|---|---|---|
| 6063-T5/T6 | 400 °F (205 °C) | Nízka – platia štandardné protokoly | Architektonické okná, dvere, obloženie |
| 6061-T6 | 375 °F (190 °C) | Stredné – vyhýbajte sa silným zásadám | Konštrukčné rámy, námorné vybavenie |
| 6005A-T6 | 380 °F (193 °C) | Nízka – vynikajúca zvárateľnosť povlaku | Solárne regály, doprava |
| 7075-T6 | 325 °F (163 °C) max | Vysoký – Obsah medi spôsobuje škvrny | Letectvo, vysoko namáhané komponenty |
Riadenie odplynenia v odliatkoch a hrubých profiloch
Extrúzie s hrubými stenami (>0,25") alebo vnútornými dutinami môžu počas vytvrdzovania uvoľňovať zachytené plyny, čo spôsobuje dierky alebo bubliny v nátere. Predhriatie dielov na 250 – 300 °F po dobu 10 – 15 minút pred aplikáciou prášku odstráni prchavé látky. Prípadne špecifikujte nízkoteplotné vytvrdzovacie prášky (325 – 350 °F), ktoré sú navrhnuté pre určitú tepelnú odolnosť v porovnaní s týmito štandardmi. formulácie.
Štandardy kvality a dlhodobé overenie výkonu
Profesionálne práškové lakovanie hliníkových výliskov by malo zodpovedať uznávaným priemyselným špecifikáciám, ktoré definujú merateľné akceptačné kritériá. Kľúčové štandardy zahŕňajú:
- AAMA 2604-23: Dobrovoľná špecifikácia pre vysokovýkonné organické povlaky na hliníkových výliskoch; vyžaduje 3 000-hodinovú odolnosť proti soľnému postreku, 5-ročné údaje o poveternostných podmienkach na Floride a priľnavosť krížového šrafovania minimálne 4B.
- Qualicoat Trieda II: európsky štandard ekvivalentný AAMA 2604; nariaďuje zrýchlené testy starnutia vrátane cyklov vystavenia vlhkosti, SO₂ a UV s prísnymi prahmi lesku/retencie farby.
- MIL-DTL-5541F Typ II: Vojenská špecifikácia pre bezchrómové konverzné nátery ako podkladový prášok; potvrdzuje ochranu proti korózii bez nebezpečného šesťmocného chrómu.
- Prierezový test ASTM D3359: Posúdenie priľnavosti overiteľné v teréne; akýkoľvek výsledok pod 4B naznačuje neadekvátnu predúpravu vyžadujúcu prepracovanie pred odoslaním.
Vždy si od svojho lakovača vyžiadajte skúšobné certifikáty, ktoré dokumentujú zhodu s príslušnými normami pre vaše aplikačné prostredie. Všeobecné tvrdenia s práškovým nástrekom bez overenia treťou stranou neponúkajú žiadnu záruku dlhovekosti. Rozpočtové projekty zamerané na vnútorné alebo chránené vonkajšie použitie sa môžu kvalifikovať pre AAMA 2603 (úroveň 1-ročnej záruky), zatiaľ čo pobrežné alebo vysoko UV žiarenie si vyžaduje certifikáciu 2604/2605, aby sa predišlo predčasnému prevýšeniu nákladov na opravu, ktoré prevyšujú pôvodnú investíciu do náteru.
Predchádzajúci príspevok
Tepelná vodivosť hliníka: údaje o zliatinách, teplotné efekty a prečo na tom záleží
Ďalší príspevok
CNC obrábanie pre vytláčanie hliníka: Sprievodca presnosťou a procesom
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rýchle menu
Prihláste sa na odber noviniek
Autorské práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Výrobcovia hliníkových výliskov na zákazku

