

CNC obrábanie pre vytláčanie hliníka: Sprievodca presnosťou a procesom
Hlavné výhody CNC obrábania hliníkových výliskov
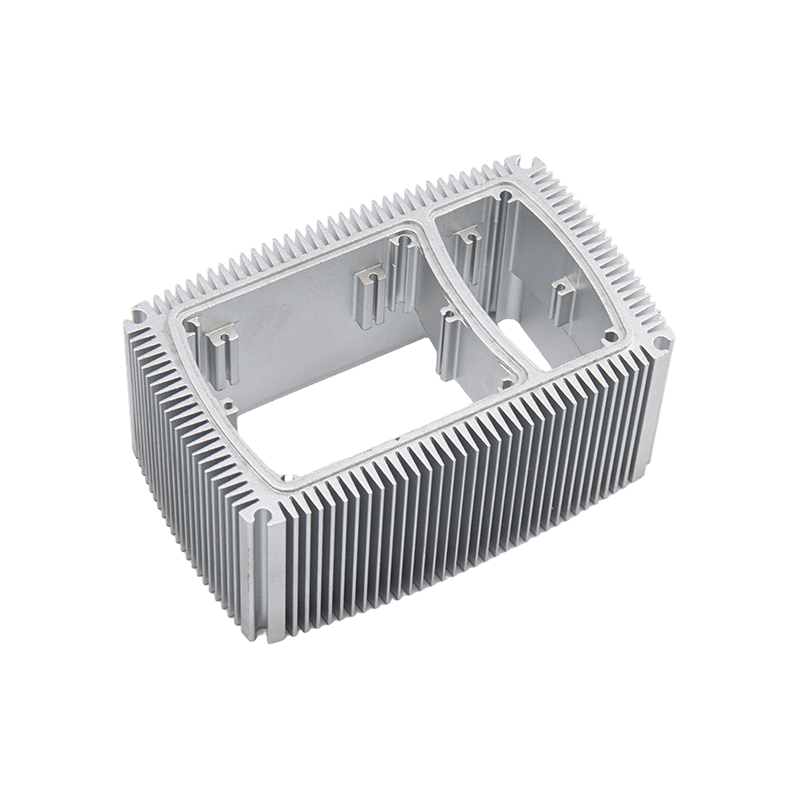
CNC obrábanie je definitívny sekundárny proces na transformáciu štandardných hliníkových výliskov na vysoko presné funkčné komponenty, ktoré ponúkajú rozmerové tolerancie až ± 0,005 palca (± 0,127 mm) že samotné vytláčanie nemôže dosiahnuť. Zatiaľ čo extrúzia poskytuje efektívny takmer čistý tvar, CNC operácie, ako je frézovanie, vŕtanie a rezanie závitov, sú nevyhnutné na pridanie zložitých funkcií, zabezpečenie montáže a splnenie kritických technických špecifikácií.
Kombinácia využíva nízky materiálový odpad pri vytláčaní s geometrickou voľnosťou subtraktívnej výroby. Pre veľkoobjemovú výrobu beží nad 1 000 jednotiek Tento hybridný prístup zvyčajne znižuje celkové náklady na dielce o 30 % až 50 % v porovnaní s obrábaním plného polotovaru, predovšetkým kvôli skráteným cyklom a nižším nákladom na suroviny.
Optimálne hliníkové zliatiny pre extrúzne obrábanie
Výber správnej zliatiny je kritický, pretože obrobiteľnosť sa výrazne líši medzi triedami vytláčania. Nesprávna voľba môže viesť k zlej povrchovej úprave, nadmernému opotrebovaniu nástroja alebo tvorbe otrepov, ktoré si vyžadujú nákladné sekundárne odihlovanie.
| Zliatina | Hodnotenie obrobiteľnosti | Primárne charakteristiky | Najlepšia aplikácia |
|---|---|---|---|
| 6061-T6 | Dobre | Všestranné, zvárateľné, odolné voči korózii | Všeobecné konštrukčné rámy, konzoly |
| 6063-T5/T6 | Spravodlivé k dobru | Vynikajúca povrchová úprava, mäkšia | Architektonické obloženie, chladiče |
| 2011-T3 | Výborne | Voľné obrábanie, produkuje malé triesky | Časti vysokorýchlostných skrutkových strojov |
| 7075-T6 | Dobre | Ultra vysoká pevnosť, letecký stupeň | Vysoko zaťažené konštrukčné prvky |
Prečo 6061-T6 zostáva priemyselným štandardom
Napriek špecializovaným alternatívam, 6061-T6 predstavuje viac ako 70 % projektov obrábaných extrúzií vďaka svojim vyváženým vlastnostiam. Ponúka dostatočnú pevnosť pre väčšinu priemyselných aplikácií pri zachovaní predvídateľnej tvorby triesok a vynikajúcej odozvy na eloxovanie. Pre obchody uprednostňujúce čistú rýchlosť obrábania pred pevnosťou umožňuje rok 2011 rýchlosti posuvu až o 20 % vyššie ako 6061, ale chýba mu zvárateľnosť a má nižšiu odolnosť proti korózii.
Kritické stratégie upevnenia pre tenkostenné profily
Hliníkové výlisky sú prirodzene náchylné na deformáciu a vibrácie počas CNC obrábania kvôli ich tenkým stenám a otvoreným profilom. Nesprávne upnutie je hlavnou príčinou rozmerových nepresností a chvenia. Úspešné obrábanie si vyžaduje skôr špecializovaný dizajn upínacieho prípravku než všeobecné zveráky.
- Vnorené svietidlá: Na mieru vyrobené mäkké čeľuste alebo pomocné dosky, ktoré zodpovedajú vonkajšiemu profilu výlisku, zabraňujú rozdrveniu a rozdeľujú upínaciu silu rovnomerne po celej dĺžke.
- Vnútorné tŕne: V prípade dutých profilov vloženie podporného tŕňa alebo rozpernej vnútornej svorky zabráni zrúteniu steny pri použití bočných rezných síl.
- Vákuové skľučovadlá: Ideálne pre výlisky s plochým čelom, kde by mechanické svorky prekážali dráhe nástroja; efektívne na držanie veľkých plôch bez skreslenia.
- Koniec podporuje: Vždy podopierajte oba konce dlhých výliskov, aby ste eliminovali harmonické vibrácie; nepodporované rozpätia presahujúce 12 palcov výrazne zvýšiť riziko klepania.
Konštrukčné pokyny na zníženie nákladov na obrábanie
Nákladová efektívnosť v CNC obrábanie pre extrúziu hliníka sa určuje vo fáze návrhu. Malé úpravy modelu CAD môžu výrazne skrátiť čas cyklu a odstrániť zbytočné nastavenia.
Štandardizujte veľkosti a hĺbky otvorov
Každý jedinečný priemer otvoru vyžaduje samostatnú výmenu nástroja a overenie nastavenia. Obmedzenie návrhov na 3-4 štandardné veľkosti vrtákov na jeden diel môže skrátiť čas obrábania o 15 %. Okrem toho sa vyhnite hlbokým otvorom s presahujúcim pomerom strán 10:1 ; tieto si vyžadujú špecializované cykly vŕtania s vrtnými hlavami a vrtáky, čo exponenciálne zvyšuje náklady.
Zarovnajte prvky so smerom vytláčania
Vždy, keď je to možné, orientujte opracované prvky rovnobežne alebo kolmo na os vytláčania. To umožňuje upevniť viacero dielov v jednom lineárnom poli a opracovať ich v jednom nepretržitom chode programu. Pridávajú sa uhlové prvky vyžadujúce rotačné osi alebo vlastné uhlové dosky 50 – 150 USD za nastavenie v upínacej réžii a programovaní.
Zadajte realistické tolerancie
Uplatňujte prísne tolerancie iba na funkčné spojovacie povrchy. Štandardná tolerancia vytláčania je ±0,010 palca ; špecifikácia ±0,001 palca pre nekritické prvky si vynúti pomalšie posuvy, dodatočnú kontrolu a potenciálne EDM alebo brúsne operácie. Vyhraďte si tolerancie presnosti výhradne pre ložiskové sedlá, otvory pre kolíky a tesniace plochy.

Úvahy o povrchovej úprave a následnom spracovaní
Konečná kvalita povrchu opracovaných hliníkových výliskov závisí od rezných parametrov a následnej povrchovej úpravy. Pochopenie tohto vzťahu zabraňuje nákladným prerábkam a zabezpečuje estetickú konzistenciu.
- Parametre rezu: Používajte ostré karbidové stopkové frézy s vysokými uhlami čela a leštenými drážkami špeciálne navrhnutými pre hliník. Beží na 12 000 otáčok za minútu s príslušným zaťažením triesky vytvára zrkadlový povrch ako pri opracovaní (Ra 32 µin alebo lepšie).
- Príprava na eloxovanie: Ak sa vyžaduje eloxovanie typu II alebo typu III, pred obrábaním sa vyhnite agresívnemu otryskaniu. Opracované povrchy by mali zostať čisté; eloxovanie kopíruje značky nástroja, takže požadovaný povrch dosiahnete počas rezania, nie po ňom.
- Správa otrepov: Jasne špecifikujte požiadavky na úpravu hrán. Odhrotovanie v bubne funguje pre jednoduché geometrie, ale môže zaobliť kritické hrany; ručné odihlovanie zachováva ostré rohy, ale zvyšuje náklady na prácu. Tepelné odhrotovanie je ideálne pre zložité vnútorné priechody neprístupné pre ručné nástroje.
- Práškové lakovanie: Pred náterom zamaskujte všetky presne opracované otvory a čelá. Hrúbka práškovej vrstvy sa zvyčajne pridáva 0,002-0,004 palca na každú stranu, čo sa musí brať do úvahy v rozmeroch opracovania pred náterom, aby sa zachovala konečná montáž.
Predchádzajúci príspevok
Môžete práškovo lakovať vytláčanie hliníka? Sprievodca procesom a prípravou
Ďalší príspevok
Hliníkové vytláčané profily s povlakom PVDF: Trvanlivosť a výhody
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rýchle menu
Prihláste sa na odber noviniek
Autorské práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Výrobcovia hliníkových výliskov na zákazku

