

Farby eloxovania hliníka: Možnosti, limity a ako ich správne špecifikovať
Manažér výroby objednáva 500 metrov tmavého bronzového eloxovaného hliníkového profilu na linku sprchových kútov. Prvá dodávka sa zhoduje so schválenou vzorkou. Druhá dodávka z rovnakého výkresu a rovnakej nominálnej špecifikácie je viditeľne ľahšia s nerovnomerným leskom pozdĺž rohov. Dodávateľ trvá na tom, že obe šarže majú rovnakú povrchovú úpravu. Z technického hľadiska môžu byť oboje správne: anodická farba je výsledkom elektrochemického procesu, ktorý interaguje so zliatinou, prípravou povrchu, hrúbkou filmu, teplotou kúpeľa a farbivom alebo elektrolytom použitým na dodanie tónu. Z praktického hľadiska musí kupujúci vedieť, ktoré farby sú opakovateľné, ktoré sú dosiahnuteľné len v rámci tolerančného pásma a ktoré by sa nikdy nemali sľubovať na výrobnej linke. Tento článok stanovuje tieto hranice, aby sa ďalšia objednávka nestala rokovaním.
Čo robí eloxovanie s hliníkom
Eloxovaním sa na hliníkovom povrchu vytvorí riadená vrstva oxidu prechodom elektrického prúdu cez kyslý elektrolyt, zvyčajne kyselinu sírovú. Výsledná vrstva oxidu hlinitého je tvrdá, odolná voči korózii a v čerstvo vytvorenom stave je porézna. Tieto póry sú kľúčom k farbe. Do nich sa môžu ukladať molekuly farbiva alebo kovové soli a posledný krok utesnenia uzavrie póry, aby sa farba uzamkla a obnovila sa odolnosť proti korózii. Pretože oxidová vrstva je súčasťou kovu a nie povlakom na jeho vrchu, eloxované povrchové úpravy sa neodlupujú ani nelúpajú ako farba a tmavé eloxované tóny zostávajú stabilné pri vystavení UV žiareniu. Rovnaký mechanizmus vysvetľuje, prečo je kontrola farieb náročná: čokoľvek, čo mení štruktúru pórov, hrúbku filmu alebo odozvu zliatiny, mení konečný odtieň.
Aké farby eloxovania hliníka sú skutočne dostupné
Existuje praktická paleta, ktorá je však užšia ako vzorka farieb. Nižšie uvedená tabuľka sumarizuje, čo môže typická anodizačná linka poskytnúť s prijateľnou konzistenciou.
| Rozsah farieb | Opakovateľnosť výroby | Typické aplikácie |
|---|---|---|
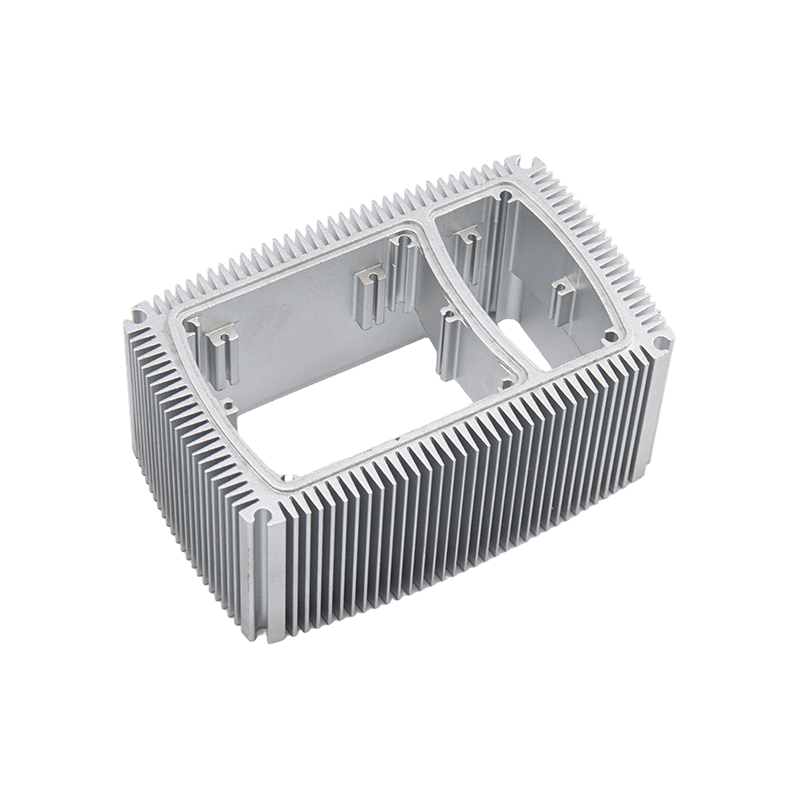
| Čierna, tmavá bronzová, grafitovo šedá | Vysoká | Architektonické profily, chladiče, obklady výťahov, sprchové rámy |
| Stredná bronzová, šampanská, šedá | Dobre | Okenné a dverné profily, predsteny, spotrebiče |
| Modrá, červená, zelená, zlatá | Stredné, s variáciou šarže | Dekoratívne diely, spotrebný tovar, prvky značky |
| Žltá, fialová, oranžová | Obmedzené | Krátkodobé ozdobné diely, len odber vzoriek |
| Pravé biele, svetlé pastely | Pri eloxovaní nie je možné | Namiesto toho použite číry alebo strieborný elox alebo práškový náter |
Čierny a tmavý bronz dominujú, pretože náplň farbiva alebo elektrolytu je dostatočne veľká na to, aby zakryla malé odchýlky v hrúbke filmu. Šampanské, sivá a stredný bronz sa správajú dobre, pretože elektrolytické farbenie je stabilnejšie ako organické farbenie. Modrá, červená, zelená a zlatá sú dosiahnuteľné pre menšie časti a jednoduché geometrie, ale rovnaká farba vyrobená z inej zliatiny sa môže výrazne posunúť. Skutočnú bielu nemožno vyrobiť v zmysle bieleho lakovaného povrchu; najbližšou možnosťou je číry alebo strieborný eloxovaný povrch, ktorý nechá vyniknúť prirodzený kovový tón. Pri svetlých pastelových farbách je zvyčajne najúprimnejšou špecifikáciou práškové lakovanie.
Ako sa vyrába farebný eloxovaný hliník
Farbenie organického farbiva
Po eloxovaní sa pórovitá časť ponorí do farbiaceho kúpeľa a farbivo prenikne do pórov. Touto metódou vzniká modrá, červená, zelená, zlatá a čierna. Je nákladovo efektívny a poskytuje jasné odtiene, ale organické farbivá sa líšia v závislosti od teploty, koncentrácie farbiva a chémie tesnenia. Časti farbené týmto spôsobom by mali byť chránené pred dlhodobým vonkajším vystavením, pokiaľ nie je špecifikované farbivo stabilné voči UV žiareniu.
Elektrolytické farbenie
Diel je eloxovaný a potom umiestnený do druhého elektrolytu obsahujúceho soli cínu, niklu alebo kobaltu. Striedavý prúd ukladá kovové častice na spodok pórov, čím vzniká bronz, tmavý bronz, čierna, šampanská a sivá. Toto je štandardná metóda pre architektonické a exteriérové profily, pretože farba je uzavretá do oxidovej štruktúry a vykazuje vynikajúcu UV stabilitu. Rozsah je obmedzený na tmavé a stredné tóny, ale opakovateľnosť je najlepšia z týchto troch metód.
Integrálne sfarbenie
Farba sa vytvára počas samotnej anodizácie pridaním organických kyselín do kúpeľa a spoliehaním sa na zloženie zliatiny. Vytvára bronzové a šedé odtiene bez samostatného kroku farbenia, ale je citlivý na chémiu zliatin a dnes sa zriedka používa na vytláčanie profilov kvôli nákladom a ťažkostiam s ovládaním.
Prečo môže rovnaká špecifikácia poskytnúť rôzne farby
Zloženie zliatiny
Kvalita hliníka mení, ako vrstva oxidu rastie a ako prijíma farbu. Zliatiny 6063 a 6060, štandardné triedy pre architektonické vytláčanie, eloxujú rovnomerne a sú najbezpečnejším základom pre konzistentnú farbu. AA 6061 obsahuje viac horčíka a kremíka a môže produkovať iný jas a mierne odlišný tón. Ak jedna zostava kombinuje profily 6060 a 6061, určitá farebná variácia je nevyhnutná. Vzťah medzi výberom zliatiny a správaním sa pri povrchovej úprave sa podrobnejšie zaoberá náš sprievodca procesom vytláčania hliníka .
Povrchová úprava pred eloxovaním
Predeloxovaná mechanická úprava určuje, ako sa svetlo odráža od základného kovu. Vytláčaný profil s jemnými líniami vytvára saténový vzhľad; kartáčovaný povrch poskytuje jednotný matný tón; leštený povrch pôsobí jasnejšie a kovovejšie. Dve časti s rovnakými parametrami eloxovania, ale s rozdielnou povrchovou úpravou základne sa nezhodujú.
Hrúbka filmu a podmienky procesu
Tmavšie farby vyžadujú hrubšie oxidové filmy alebo vyššiu náplň farbiva. Ak anodizátor beží 18 mikrónov na časti, ktorá bola odoberaná na 12 mikrónov, farba bude tmavšia a tesniace správanie sa bude líšiť. Teplota kúpeľa, koncentrácia kyseliny, prúdová hustota, koncentrácia farbiva, doba zotrvania a doba zatavenia – to všetko posúva výsledok. Zodpovedný dodávateľ zaznamenáva tieto parametre pre každú šaržu a testuje vzorku pred uvoľnením objednávky.
Ako geometria dielu zmení konečnú farbu
Ostré hrany a rohy majú tendenciu pôsobiť svetlejšie, pretože sa tam sústreďuje prúdová hustota a oxidový film rastie inak. Hlboké dutiny, štrbiny a otvory sa ťažko rovnomerne farbia, pretože farbiaci kúpeľ sa v nich nemôže voľne pohybovať, takže zapustené oblasti často vyzerajú bledšie. Dlhé, úzke profily môžu tiež narušiť distribúciu prúdu vo vnútri anodizačnej nádrže, čím sa vytvorí viditeľný rozdiel medzi stredom a koncami profilu. Pre kupujúceho je praktickou lekciou hodnotenie farby na celovečernej výrobnej vzorke, a nie na krátkom kupóne, a aby bol prierez čo najjednotnejší, keď na povrchovej úprave záleží rovnako ako na tvare.
Tvrdé eloxovanie má svoje vlastné farebné limity
Tvrdá anodizácia vytvára oveľa hrubšiu vrstvu oxidu, zvyčajne 25 až 75 mikrónov, a je zvolená skôr pre odolnosť proti opotrebeniu ako pre vzhľad. Používa sa na chladiče, vodiace lišty, telesá ventilov a iné funkčné časti. Hustá vrstva zle absorbuje farbivo a jej prirodzená farba sa pohybuje od tmavošedej po olivovú alebo hnedú v závislosti od zliatiny. Čierna je jediná farba, ktorú možno aplikovať s realistickou konzistenciou; svetlé a jasné farby nie sú možné, pretože základný náter je už tmavý. Ak vaša súčiastka potrebuje odolnosť proti oderu ako silná vrstva oxidu, bezpečnou voľbou je čierna farba alebo prirodzený tmavý tón. Dodávateľ s vyhradenou linkou, ako je naša tvrdé eloxovanie hliníkových zliatin servis, môže potvrdiť očakávaný odtieň skúšobnou vzorkou pred začatím výroby.
 Tvrdé eloxovanie hliníkových zliatin Pole Zobraziť produkt →
Ako určiť farbu eloxovania, aby výroba mohla dodať
Začnite skôr funkčnou požiadavkou než názvom farby. Sprchový kút, ktorý je vystavený čistiacim chemikáliám, potrebuje dobre utesnený povrch odolný voči korózii; chladič potrebuje konzistentnú fóliu, ktorá podporuje tepelný výkon; dekoratívne lemovanie potrebuje vzhľad, ktorý môže dodávateľ zopakovať. Keď je funkcia jasná, špecifikácia sa zjednoduší.
- Definujte farbu s dohodnutým odkazom. Použite fyzickú anodizovanú vzorku alebo schválený farebný čip. Čísla RAL sú východiskovým bodom, ale RAL je náterový systém a mnohé odtiene RAL nemajú presný ekvivalent eloxu.
- Uveďte zliatinu a mechanickú povrchovú úpravu. Zapíšte si triedu zliatiny, stav profilu a či má byť povrch brúsený, brúsený alebo leštený.
- Zadajte typ a hrúbku eloxovania. Pre vnútorné dekoratívne použitie je typický typ II s hrúbkou 8 až 12 mikrónov; pre vonkajšie použitie, typ II s hrúbkou 15 až 20 mikrónov; pre aplikácie opotrebovania, tvrdá anodizácia typu III s hrúbkou 25 až 50 mikrónov.
- Stanovte toleranciu vo forme vizuálneho porovnania so schválenou vzorkou pri definovanom osvetlení. Číselný delta-E cieľ je užitočný, ale musí byť dohodnutý s anodizátorom a zmeraný na rovnakej zliatine a povrchovej úprave.
- Požiadajte o vzorky v plnej dĺžke zo skutočnej výrobnej linky s použitím rovnakej zliatiny, matrice a nastavení procesu, ktoré sa použijú pre hromadnú objednávku.
- Vyberte si dodávateľa, ktorý riadi celý proces. Problémy s farbami sa ľahšie riešia, keď sa extrúzia a eloxovanie odohrávajú pod jednou strechou; takto je naša extrúzne profily z eloxovaného hliníka
 Výrobcovia profilov z eloxovaného hliníka, továreň Pole Zobraziť produkt → a prečo je farebný výsledok konzistentný od šarže k šarži.
Kde sa používa farebný eloxovaný hliník
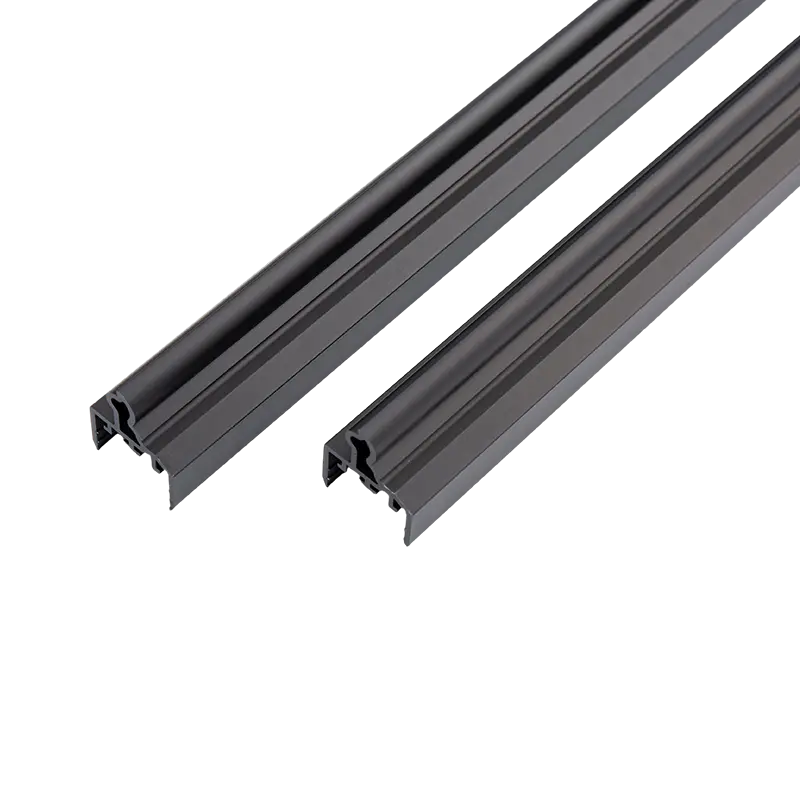
Farebné eloxované profily sa objavujú na miestach, kde povrchová úprava musí prežiť vizuálnu kontrolu aj fyzické použitie. Sprchové kúty sú bežným príkladom, pretože profily čelia vlhkosti, zvyškom mydla a opakovanému stieraniu; a antikorózny farebný eloxovaný profil sprchového kúta spája konzistentný tón s povrchom, ktorý sa ľahšie udržiava čistý ako farba. Chladiče sa spoliehajú na eloxovanú vrstvu pre elektrickú izoláciu a tepelnú emisivitu. V interiéroch výťahov sa používajú tmavé bronzové a čierne eloxované lišty, pretože odolávajú odtlačkom prstov a škrabancom lepšie ako svetlé nátery. Profily kuchynského riadu používajú svetlé a matné tóny, ktoré tolerujú vysokú teplotu. V každom prípade farba nie je len ozdobou: eloxovaná vrstva je ochranou a farba žije vo vnútri oxidu, nie na jeho vrchu.
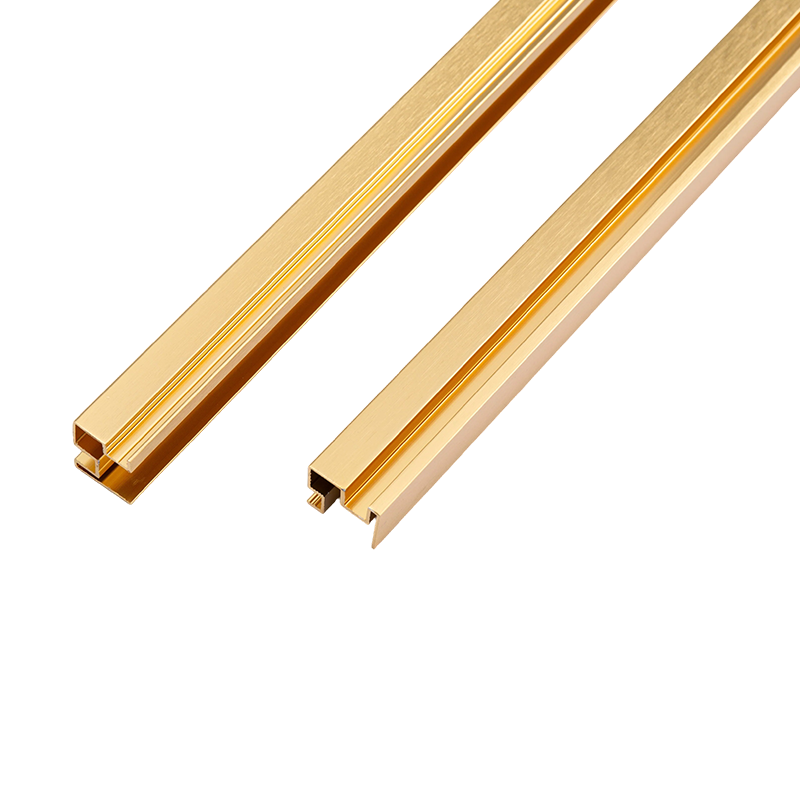 Antikorózne farebné eloxované hliníkové profily sprchových kútov Dodávateľ Pole Zobraziť produkt →
Praktickým pravidlom pre akúkoľvek objednávku eloxovania hliníka je prispôsobenie farby schopnosti procesu. Tmavý bronz, čierna, sivá a šampanské sú spoľahlivé v rôznych šaržiach. Jasné farby je možné vyrobiť, ale nesú so sebou vyššie riziko variácií a vyššiu cenu vzorky. Skutočné biele a pastelové odtiene by mali byť presmerované na práškové lakovanie. So správnou referenčnou vzorkou, správnou zliatinou, realistickou špecifikáciou hrúbky a a špecializovaný výrobca hliníkových profilov kto prevádzkuje celý proces, môžete dostať farbu, ktorú chcete a rovnakú farbu na ďalšiu objednávku. To je to, čo oddeľuje použiteľnú špecifikáciu eloxovania od odhadu.
Predchádzajúci príspevok
Sprievodca eloxovaným povrchom: Typy procesov, hrúbka povlaku a kontrola kvality
Ďalší príspevok
Tepelná vodivosť hliníka: údaje o zliatinách, teplotné efekty a prečo na tom záleží
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rýchle menu
Prihláste sa na odber noviniek
Autorské práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Výrobcovia hliníkových výliskov na zákazku

