

Sprievodca eloxovaným povrchom: Typy procesov, hrúbka povlaku a kontrola kvality
Eloxovaná úprava nie je vrstva nanesená na hliník. Ide o samotný hliníkový povrch, ktorý sa elektrochemickým procesom premení na hustý oxidový film. To znamená, že povrchová úprava sa nemôže odlupovať alebo lúpať ako farba. Pre kupujúcich hliníkových profilov je praktickým výsledkom povrch odolný voči korózii, opotrebeniu a jednotný kovový vzhľad, ktorý vydrží roky.
Kľúčovým rozhodnutím pri špecifikácii eloxovaného hliníka nie je len to, či chcete eloxovať, ale aký typ eloxovania zodpovedá vášmu prípadu použitia. Dekoratívny vnútorný profil vyžaduje iný náter ako chladič s vysokým opotrebovaním alebo komponent lodnej kvality. Pochopenie týchto rozdielov pred objednaním vám môže ušetriť nákladné prepracovanie.
Ako funguje proces eloxovania
Proces anodizácie využíva elektrolytický článok. Hliníková časť funguje ako anóda, zatiaľ čo vodivá protielektróda slúži ako katóda. Obidva sú ponorené do kyslého elektrolytického kúpeľa, typicky zriedenej kyseliny sírovej pre väčšinu komerčných aplikácií.
Keď bunkou prechádza jednosmerný prúd, kyslíkové ióny sa uvoľňujú na povrchu hliníka a reagujú s kovom za vzniku oxidu hlinitého. Vrstva oxidu rastie smerom dovnútra aj von z pôvodného povrchu. Tento rastový vzor je to, čo robí eloxovanie zásadne odlišným od pokovovania alebo lakovania. Povlak nie je samostatný film, ale transformácia samotného hliníka.
Oxidová štruktúra pozostáva z tenkej bariérovej vrstvy na základni a hrubšej poréznej vrstvy nad ňou. Porézna vrstva je kritická, pretože umožňuje povrchu absorbovať farbivá na farbenie. Po eloxovaní sa póry uzavrú horúcou vodou alebo octanom nikelnatým, aby sa uzamkla farba a zlepšila sa odolnosť proti korózii.
Procesné parametre priamo ovplyvňujú konečný náter. Hustota prúdu, teplota kúpeľa a čas anodizácie určujú hrúbku a tvrdosť povlaku. 10-mikrónový povlak typu II môže trvať 20 až 30 minút, zatiaľ čo tvrdý eloxovaný povlak s hrúbkou 40 až 50 mikrónov môže vyžadovať niekoľko hodín spracovania.
Typy eloxovaných povrchových úprav
Eloxovanie kyselinou chrómovou (typ I)
Eloxovanie kyselinou chrómovou vytvára tenkú, hustú vrstvu oxidu s hrúbkou typicky 2 až 5 mikrónov. Ponúka vynikajúcu odolnosť proti korózii s minimálnou zmenou rozmerov dielov. Typ I sa často používa pre presné letecké komponenty a diely, ktoré vyžadujú prísne tolerancie. Náter tiež tvorí výborný základný náter pre následné lakovanie.
Eloxovanie kyselinou sírovou (typ II)
Eloxovanie kyselinou sírovou je predvolenou voľbou pre väčšinu komerčných hliníkových profilov. Vytvára hrúbku povlaku 5 až 25 mikrónov a poskytuje dobrú rovnováhu medzi ochranou proti korózii, vzhľadom a cenou. Povrchy typu II dobre prijímajú farbivá, čo z nich robí preferovanú cestu pre dekoratívne architektonické úpravy, kde sa vyžaduje konzistentná kovová farba.
Tvrdé eloxovanie (Typ III)
Tvrdá anodizácia sa vykonáva pri nižších teplotách kúpeľa, zvyčajne okolo bodu mrazu, a pri vyšších prúdových hustotách. Výsledný povlak má hrúbku 25 až 50 mikrónov s povrchovou tvrdosťou typicky v rozsahu 300 až 500 HV. Pre kontext, štandardné nátery typu II sa zvyčajne pohybujú medzi 200 a 300 HV. Typ III je určený pre komponenty vystavené vysokému opotrebovaniu, ako sú profily chladiča, telesá čerpadiel a klzné dráhy.
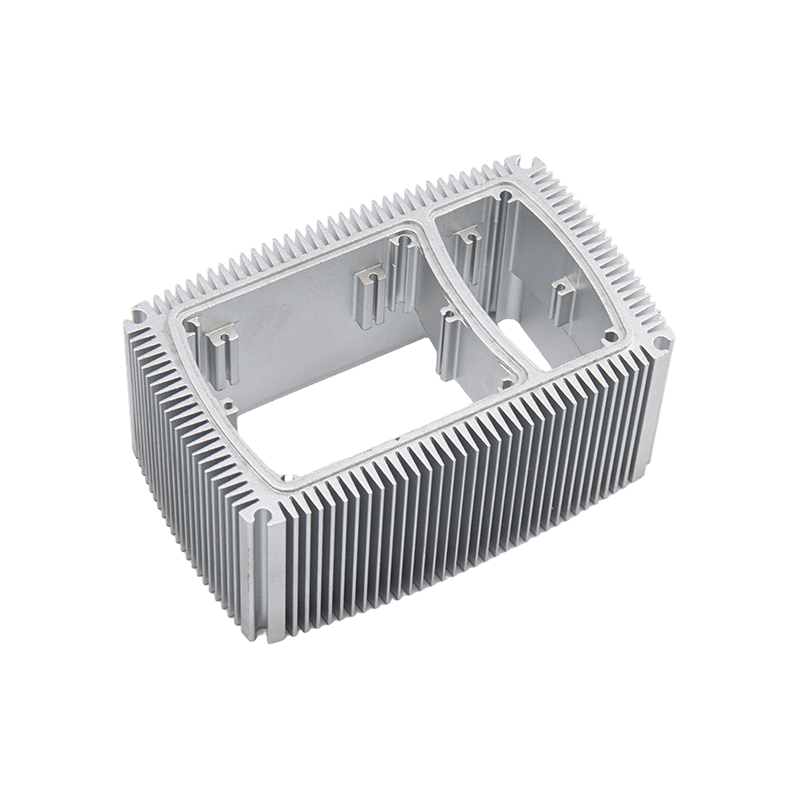
 Tvrdé eloxovanie pre hliníkové zliatiny: Hrubý povlak odolný voči opotrebovaniu Tvrdá anodizácia vytvára 25–100 µm vrstvu oxidu s tvrdosťou 300–600 HV, ideálnu pre komponenty s vysokým opotrebením, ako sú chladiče a klzné dráhy. Tento proces je vhodný pre diely vyžadujúce trvanlivosť presahujúcu štandardné povlaky typu II. Zobraziť produkt →
Hrúbka povlaku a špecifikácie výkonu
| Typ | Typická hrúbka | Tvrdosť povrchu | Bežné aplikácie |
|---|---|---|---|
| Typ I (Chromic) | 2-5 mikrónov | Nižšie, nemerateľné | Presné letectvo, závitové diely |
| Typ II (Sulfuric) | 5-25 mikrónov | 200-300 HV | Architektonické, dekoratívne, všeobecné profily |
| Typ III (Hard) | 25-50 mikrónov | 300-500 HV | Chladiče, profily výťahov, opotrebované povrchy |
Eloxovaný verzus práškovo lakovaný hliník
Eloxovanie a práškové lakovanie sú dva najbežnejšie spôsoby povrchovej úpravy hliníkových profilov, ale riešia rôzne problémy. Poznanie rozdielu zabraňuje nákladným chybám v špecifikácii.
Eloxovaním sa kovový povrch premieňa na oxid. Povrchová úprava je súčasťou samotného hliníka, takže sa nemôže odlupovať ani odlupovať. Zachováva si prirodzený kovový vzhľad a je vysoko odolný voči UV vyblednutiu. Hlavným obmedzením je relatívne tenký povlak v porovnaní s práškovým lakom, čo znamená, že len málo zlepšuje odolnosť proti nárazu.
Práškové nanášanie nanáša polymérnu vrstvu typicky s hrúbkou 60 až 120 mikrónov. Ponúka širšiu paletu farieb a dokáže skryť nedokonalosti povrchu. Povrch s práškovým nástrekom sa však pri náraze môže odštiepiť a polymérna vrstva môže časom pri silnom slnečnom svetle vyblednúť alebo kriedovať.
Pre vonkajšie architektonické profily je eloxovanie často lepšou voľbou, pretože vrstva oxidu je stabilná pri vystavení UV žiareniu a netrpí problémami s priľnavosťou povlaku. Pre diely, s ktorými sa bude manipulovať v náročných podmienkach a vyžadujú si silnú ochrannú vrstvu, je práškové lakovanie stále platnou možnosťou. V praxi mnoho výrobcov ponúka oboje, takže povrchovú úpravu môžete prispôsobiť inštalačnému prostrediu.
Čo špecifikovať pri objednávaní eloxovaných profilov
Objednávanie eloxovaných hliníkových profilov nie je len o výbere farebného kódu. Konečný výsledok ovplyvňuje niekoľko technických detailov, ktoré by ste si mali pred výrobou potvrdiť u svojho dodávateľa.
Výber zliatiny je prvým faktorom. Zliatiny radu 6000, najmä 6063 a 6061, sú štandardom pre eloxované architektonické profily. Vytvárajú jednotnú vrstvu oxidu a konzistentne prijímajú farbivá. Zliatiny s vyšším obsahom medi, ako je 2024, sa ťažšie anodizujú a majú tendenciu vytvárať tmavší, menej rovnomerný povlak.
Dôležitá je príprava povrchu. Po eloxovaní môžu zostať viditeľné extrúzne čiary a manipulačné značky, pokiaľ profil nie je pred eloxovacím kúpeľom mechanicky leštený alebo pieskovaný. Ak sa vyžaduje svetlý alebo matný povrch, uveďte to jasne vo svojej špecifikácii.
Geometria profilu extrúzie tiež ovplyvňuje výsledok. Ostré vnútorné rohy môžu vytvárať nerovnomerný tok prúdu, čo vedie k zmenám hrúbky povlaku. Dizajn s primeranými polomermi zaoblenia a hladkými prechodmi vytvára konzistentnejší povrch. Viac o tom nájdete v našom prehľade procesu vytláčania hliníka a úvah o zliatinách.
Požiadavky na farbu a tesnenie by mali byť výslovne uvedené. Číre alebo prírodné povrchové úpravy zobrazujú kovový odtieň, zatiaľ čo farbené povrchové úpravy je potrebné špecifikovať referenčným číslom farby. Utesnenie sa zvyčajne vykonáva horúcou vodou alebo octanom nikelnatým. Dobre utesnený náter odoláva škvrnám a poskytuje lepšiu odolnosť proti korózii. V prípade tvrdých eloxovaných dielov sa niekedy vynecháva tesnenie, aby sa zachovala maximálna tvrdosť, ale toto je kompromis, ktorý by ste mali prediskutovať s dodávateľom.
Nakoniec definujte hrúbku náteru. Interiérové dekoratívne profily zvyčajne potrebujú 8 až 15 mikrónov. Vonkajšie architektonické profily by mali byť špecifikované na 20 až 25 mikrónov. Silne opotrebované komponenty môžu vyžadovať 40 mikrónov alebo viac. Tieto údaje priamo ovplyvňujú náklady a dodaciu lehotu, preto buďte presní.
Tam, kde eloxované povrchy prinášajú najväčšiu hodnotu
Eloxované povrchové úpravy poskytujú najväčšiu výhodu, keď hliníkový profil čelí kombinácii vlhkosti, mechanického opotrebenia a vystavenia UV žiareniu.
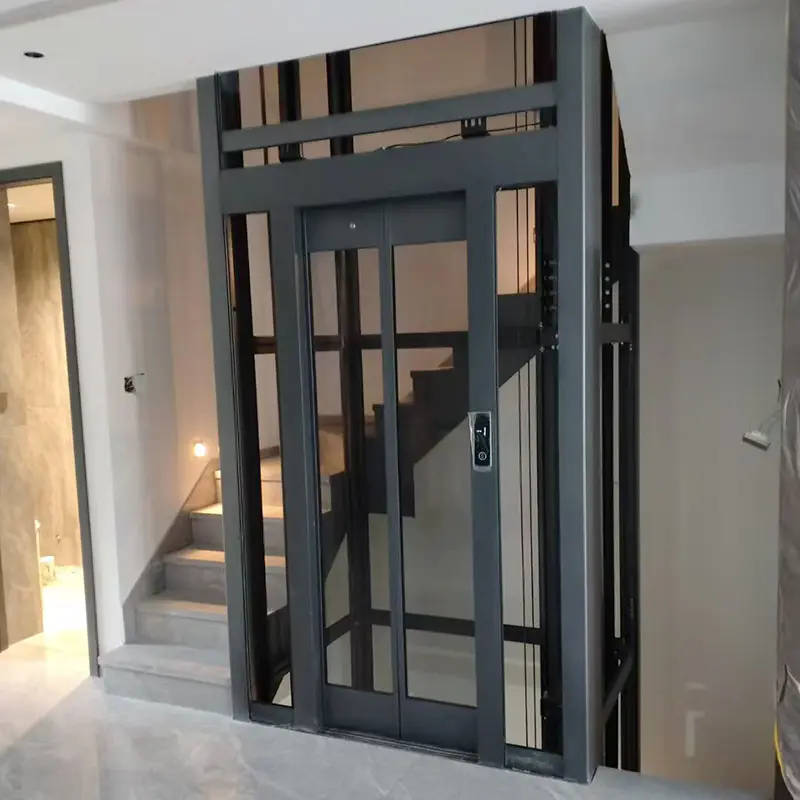
Vo výťahových aplikáciách sú špecifikované vysokopevnostné eloxované profily kabín, pretože povrchová úprava odoláva neustálemu kontaktu a častému čisteniu. Eloxovaná vrstva zabraňuje vzniku bielych škvŕn oxidom, ktoré sa často objavujú na neošetrenom hliníku vo vlhkom prostredí.
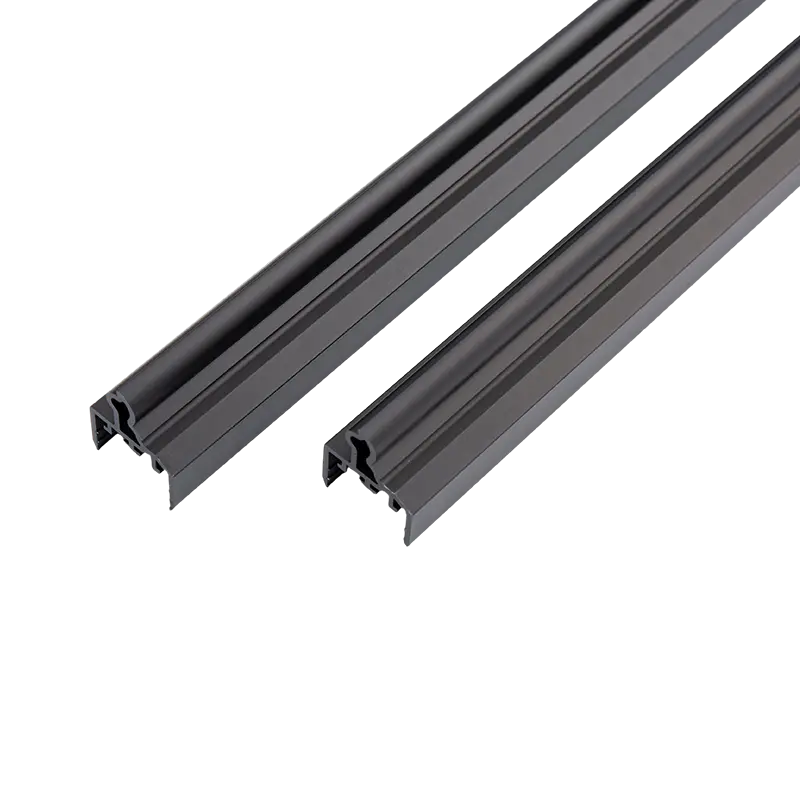
 Vysokopevnostné eloxované hliníkové profily pre výťahy Tieto profily sú vyrobené zo zliatiny 6063/6061 s tvrdosťou T5 a ponúkajú štrukturálnu tuhosť a odolnosť proti poškriabaniu. Eloxovaný povrch zabraňuje vzniku škvŕn a znižuje údržbu vo vlhkom prostredí s vysokým zaťažením výťahov. Zobraziť produkt →
Pre chladiče slúži eloxovanie funkčnému účelu. Oxidová vrstva je elektricky izolačná, čo umožňuje, aby sa chladič dotýkal elektronických komponentov bez ďalšej izolačnej pásky. Eloxovaný povrch zároveň vyžaruje teplo efektívnejšie ako holý hliník, čím zlepšuje celkový tepelný výkon.
 Eloxované hliníkové výlisky v rôznych farbách a povrchových úpravách Dostupné v striebornej, čiernej, bronzovej, šampanskej a vlastných farbách s hrúbkou eloxovania od AA10 do AA25. Vhodné pre kuchynský riad a sprchové kúty, povrchová úprava je odolná a ľahko sa čistí. Zobraziť produkt →
Profily kuchynského riadu a sprchových kútov profitujú z eloxovania podobným spôsobom. Povrchová úprava sa ľahko čistí a nekoroduje ani po opakovanom pôsobení vody, čistiacich prostriedkov alebo kontaktu s potravinami. Farebné eloxované sprchové profily si zachovávajú konzistentný vzhľad rok čo rok, pretože farbivo je skôr zapustené v oxidovej vrstve než v povrchovom filme.
U kuchynského riadu matný eloxovaný povrch odolný voči vysokej teplote znižuje riziko prilepenia jedla a zjednodušuje umývanie. Tieto praktické výhody sú dôvodom, prečo sú eloxované povrchové úpravy štandardom vo výrobkoch, kde záleží na hygiene a odolnosti.
Predchádzajúci príspevok
Hliníková konštrukcia na solárnu montáž: Praktický sprievodca materiálom a tipy na výber
Ďalší príspevok
Farby eloxovania hliníka: Možnosti, limity a ako ich správne špecifikovať
Adresa
č. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Čína
Rýchle menu
Prihláste sa na odber noviniek
Autorské práva © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Výrobcovia hliníkových výliskov na zákazku

